



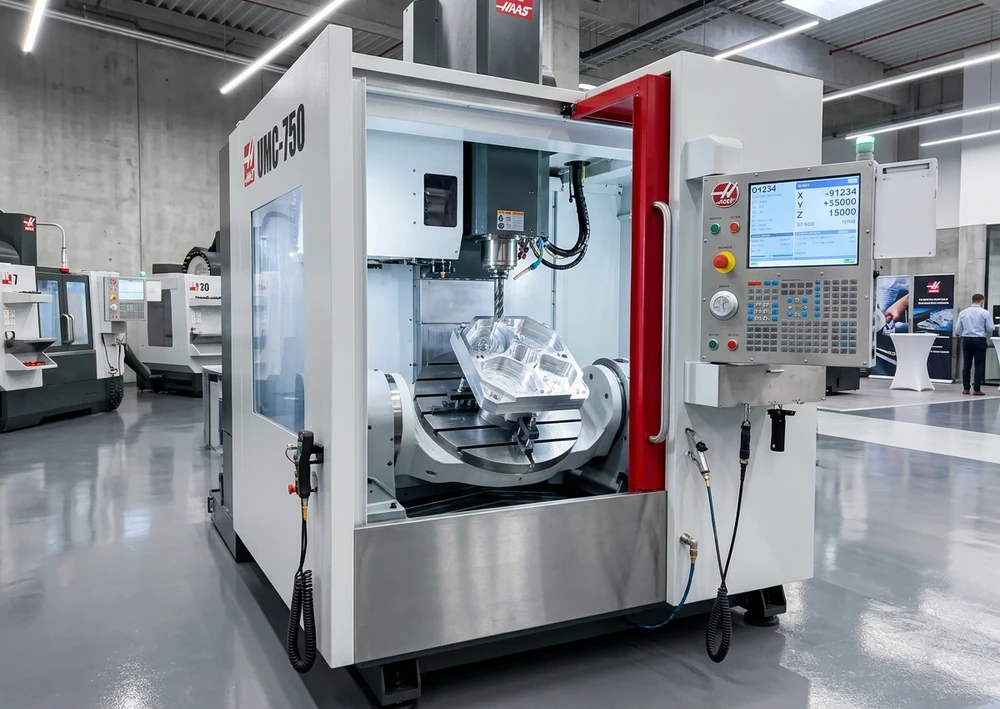
การเข้าถึงเทคโนโลยีการตัดเฉือนแบบ 5 แกนในปัจจุบันได้รับการพลิกโฉมด้วยเครื่องกัดตระกูล Universal Machining Center (UMC) โดยเฉพาะรุ่นยอดนิยมในอุตสาหกรรมทั่วโลกอย่าง HAAS UMC-750 ซึ่งผสานโครงสร้างโต๊ะหมุน 2 แกนแบบบูรณาการ (Integrated Dual-Axis Trunnion Table) เข้ากับระบบควบคุม Haas Next Generation Control (NGC) ที่ออกแบบมาให้ใช้งานง่าย ยืดหยุ่น และคุ้มค่าต่อการลงทุนสูงสุด ทั้งสำหรับการกัดหลายด้านแบบ 3+2 Positioning และการกัดผิวโค้ง 3 มิติแบบ 5 แกนพร้อมกัน (Full Simultaneous 5-Axis Machining)
อ้างอิงจากการวิเคราะห์เชิงลึกผู้ผลิตระบบควบคุม CNC ในบทที่ 3 (หน้า 30 และ 34–37) รวมถึงภาคผนวก A14 และ A16 ของหนังสือ The Art & Science of 5-Axis Machining บทความนี้จะพาคุณเจาะลึกวิธีปลดล็อกขีดความสามารถสูงสุดของเครื่อง HAAS UMC-750 ตั้งแต่สถาปัตยกรรมจลนศาสตร์แบบ Trunnion การใช้ฟังก์ชันหัวใจหลักอย่าง G234 (TCPC) และ G254 (DWO) ไปจนถึงหลักการวางน้ำหนักบนโต๊ะหมุนและการสอบเทียบจุดหมุน MRZP
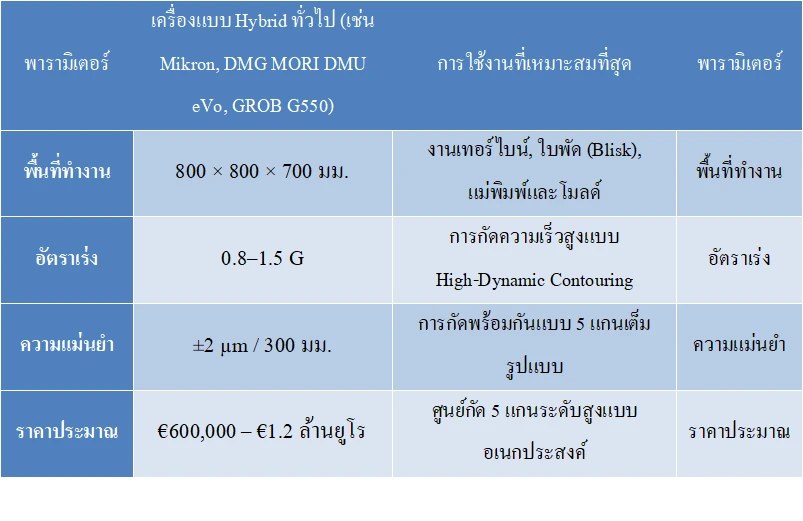
G234 (Tool Center Point Control - TCPC) และ G254 (Dynamic Work Offset - DWO): วางปากกาจับงานที่ตำแหน่งใดก็ได้บนโต๊ะหมุนโดยไม่ต้องกลับไปโพสต์โปรแกรม CAM ใหม่จากการวิเคราะห์เปรียบเทียบผู้ผลิตระบบควบคุม CNC ชั้นนำ 10 รายในบทที่ 3 (หัวข้อ 3.7 หน้า 30 และตารางหน้า 34–37) จุดแข็งที่โดดเด่นที่สุดของ Haas Control (Next Generation Control - NGC) บนแพลตฟอร์ม UMC คือการออกแบบที่มุ่งเน้น ความเป็นมิตรต่อผู้ใช้งานจริงในโรงงาน (Shop-Floor Usability) โดยรวบรวมฟังก์ชัน 5 แกนระดับสูงไว้ในรูปแบบที่เข้าใจง่ายและตั้งค่าได้รวดเร็ว:
M130: โปรแกรมเมอร์สามารถแทรกคำสั่ง M130 ในโปรแกรม G-code เพื่อแสดงภาพถ่ายการจับยึดชิ้นงาน ใบรายการทูล (Setup Sheet) หรือวิดีโอแนะนำขั้นตอนการตรวจเช็กบนหน้าจอคอนโทรลเลอร์ได้โดยตรง ช่วยลดความผิดพลาดของผู้ควบคุมเครื่องได้เกือบ 100%Safe Run และระบบตรวจจับโหลดเกิน: ช่วยให้การรันทดสอบโปรแกรมใหม่ (Prove-out) มีความปลอดภัยสูง หากเกิดแรงต้านผิดปกติที่แกนใดแกนหนึ่ง เครื่องจะหยุดการเคลื่อนที่ทันทีเพื่อลดความเสียหายต่อสปินเดิลและฟิกซ์เจอร์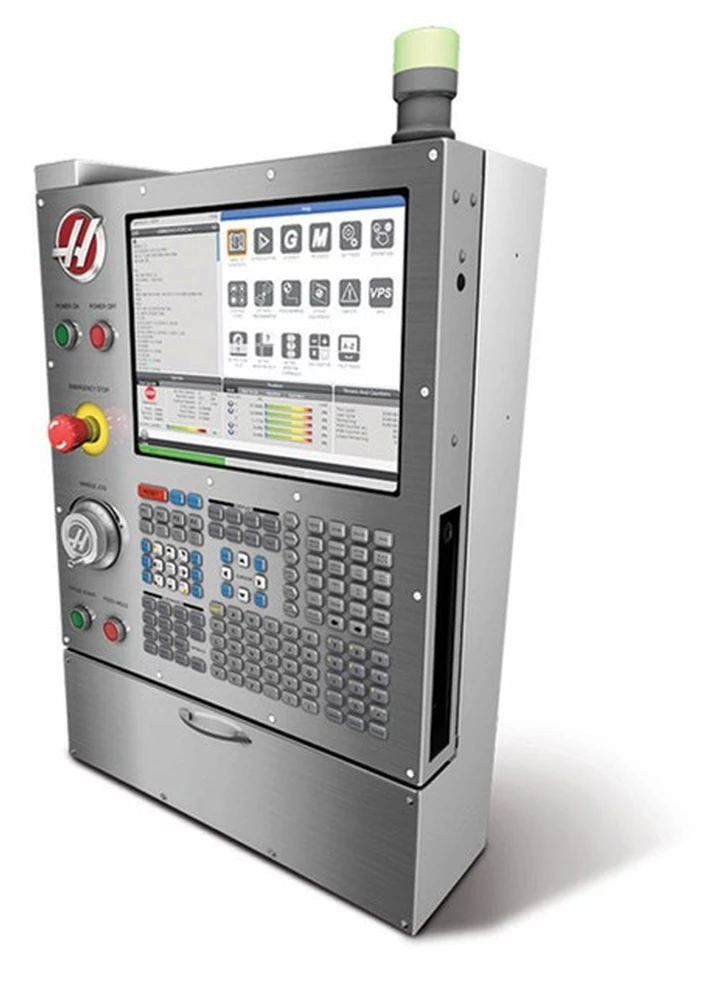
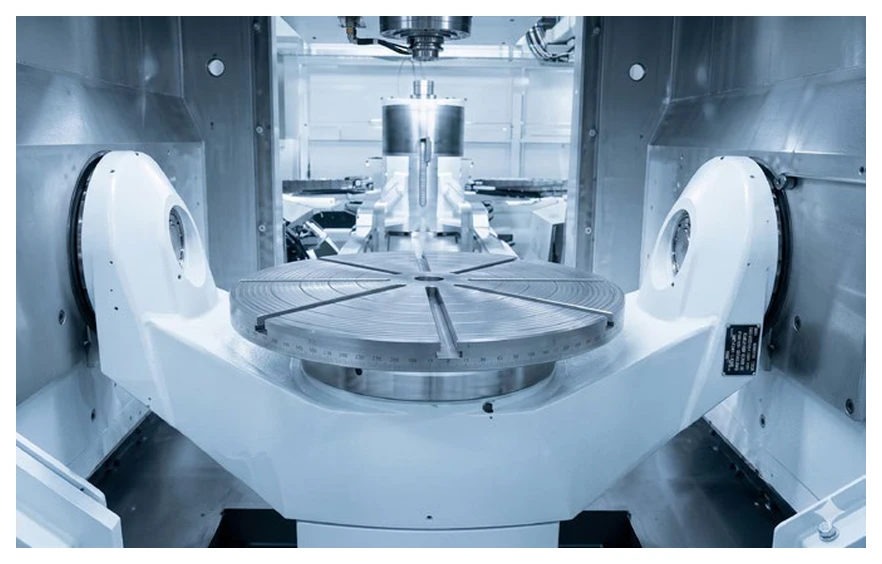
ตามการจัดหมวดหมู่สถาปัตยกรรมเครื่องกัด 5 แกนในภาคผนวก A14 (หน้า 210) เครื่อง HAAS UMC-750 ใช้โครงสร้างแบบ Trunnion-Table (Table-Table Kinematics) โดยที่หัวสปินเดิลเคลื่อนที่ในแนวแกนเชิงเส้น X, Y, Z ด้านบน ในขณะที่โต๊ะงานด้านล่างทำหน้าที่หมุนทั้ง 2 แกน ได้แก่ แกนเอียง B (Tilting Axis: +120° ถึง -35°) และ แกนหมุน C (Rotary Platter: หมุนต่อเนื่อง 360°)
ข้อได้เปรียบเชิงวิศวกรรมของโครงสร้าง Trunnion บน UMC-750 ได้แก่:
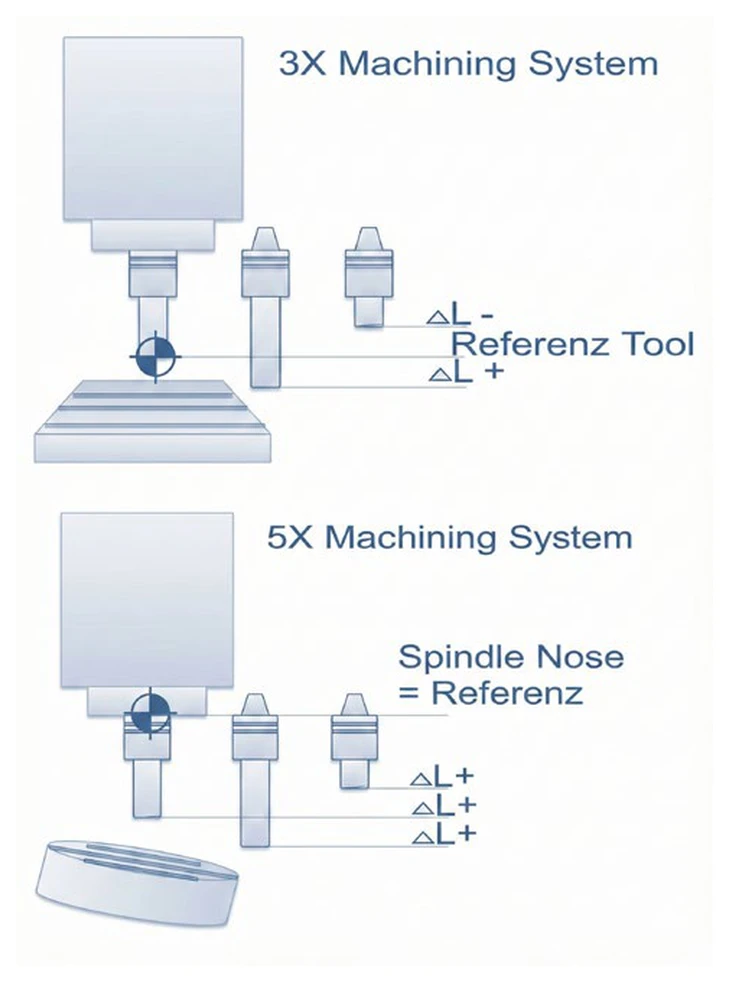
ในอดีต การเขียนโปรแกรม 5 แกนกำหนดให้ผู้ปฏิบัติงานต้องติดตั้งปากกาจับงานและชิ้นงานให้ตรงกับจุดศูนย์กลางการหมุนของโต๊ะ (Center of Rotation) เป๊ะตามที่กำหนดไว้ใน CAM หากวางปากกาขยับไปเพียง 1 มม. จะต้องกลับไปคำนวณและโพสต์โปรแกรมใหม่ทั้งหมด แต่บนเครื่อง HAAS UMC-750 ปัญหานี้ถูกแก้ไขอย่างสมบูรณ์ด้วยรหัสคำสั่งอัจฉริยะ 2 ตัวที่ทำงานร่วมกับระบบพิกัด (หน้า 30 และ 40):
| รหัสคำสั่ง Haas NGC | ชื่อฟังก์ชัน | หน้าที่และการทำงานเชิงวิศวกรรม |
|---|---|---|
G254 | Dynamic Work Offset (DWO) | ใช้สำหรับ งานกัดแบบ 3+2 (Positioning / Tilted Working Plane) เมื่อแกน B และ C เอียงไปยังมุมที่ต้องการแล้ว คำสั่ง G254 จะคำนวณย้ายจุดอ้างอิงชิ้นงาน (เช่น G54) ตามตำแหน่งที่หมุนไปจริงโดยอัตโนมัติ |
G234 | Tool Center Point Control (TCPC) | ใช้สำหรับ งานกัด 5 แกนพร้อมกัน (Simultaneous 5-Axis) คอนโทรลเลอร์จะอ่านค่าความยาวทูล ($H$) และพิกัดจุดหมุน MRZP เพื่อรักษาตำแหน่งปลายทูลให้เคลื่อนที่เกาะไปตามผิว 3 มิติของชิ้นงานอย่างแม่นยำขณะทั้ง 5 แกนหมุนและเคลื่อนที่พร้อมกัน |
ด้วยการทำงานของ G254 และ G234 โปรแกรมเมอร์สามารถเขียนโปรแกรมโดยอ้างอิงที่จุดศูนย์ของชิ้นงาน (Part Zero) ได้เลย และช่างหน้าเครื่องสามารถวางปากกาจับงานไว้ที่ตำแหน่งใดก็ได้บนโต๊ะหมุน เพียงใช้หัวโพรบแตะหา G54 ของชิ้นงาน เครื่องจะชดเชยระยะห่างจากจุดหมุนให้เองทั้งหมด!
เพื่อให้เครื่อง HAAS UMC-750 รักษาความแม่นยำระดับไมครอนและมีอายุการใช้งานของชุดขับแกนหมุนที่ยาวนาน บทที่ 5 (หน้า 47) และบทที่ 11 (หน้า 144–145) ได้ให้ข้อแนะนำเชิงปฏิบัติที่สำคัญยิ่งเกี่ยวกับการจัดการน้ำหนักบรรทุกบนโต๊ะ Trunnion (ซึ่งรองรับน้ำหนักสูงสุดถึง 300 กก.):
G234 และ G254 อาศัยค่าพิกัดจุดตัดของแกน B และ C ในพารามิเตอร์ของเครื่อง โรงงานจึงควรใช้ชุดลูกบอลสอบเทียบมาตรฐาน (Calibration Sphere) ร่วมกับหัวโพรบ WIPS รันวัฏจักรตั้งค่า MRZP อัตโนมัติทุกครั้งหลังการย้ายเครื่อง เมื่ออุณหภูมิฤดูกาลเปลี่ยน หรือก่อนขึ้นงานที่ต้องการความเผื่อระดับ ±0.005–0.010 มม.
© 2022 Machine Tech Co., Ltd. All Rights Reserved. Web design by 1001click.