



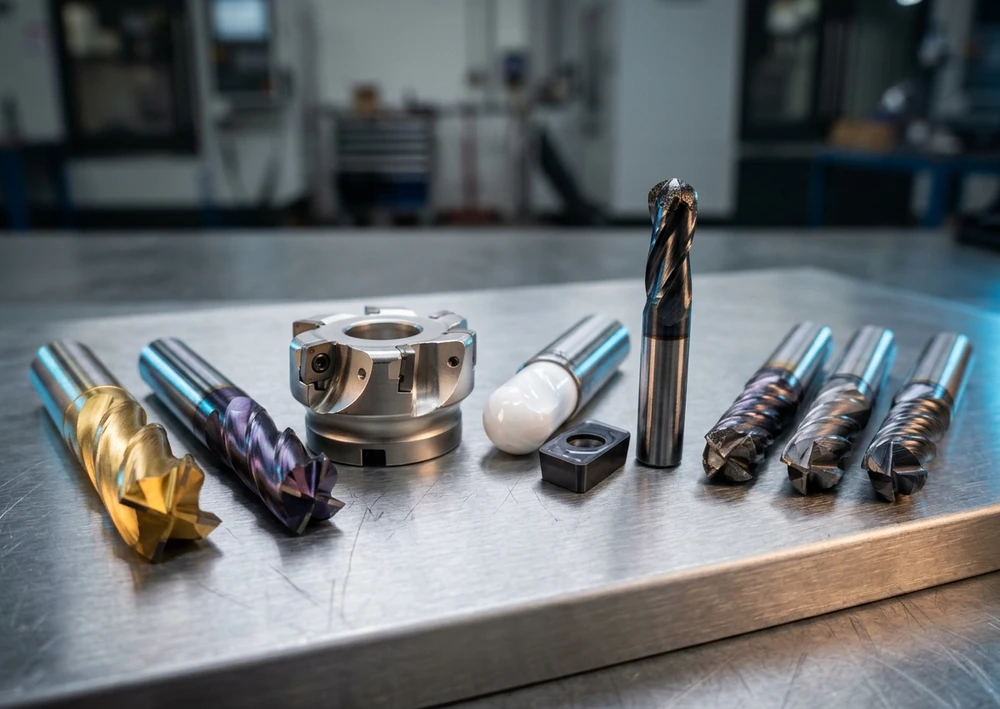
เครื่องกัด CNC 5 แกน ที่มีมูลค่าหลายล้านบาทและมีความแม่นยำระดับไมครอน จะสามารถแสดงศักยภาพออกมาได้จริงเพียงใด ขึ้นอยู่กับ “พื้นที่สัมผัสขนาดไม่กี่ตารางมิลลิเมตรที่ปลายคมตัดของเครื่องมือตัด (Cutting Tool)” การเลือกวัสดุเครื่องมือตัด (Cutting Tool Substrate) และเทคโนโลยีการเคลือบผิว (Coating) ที่ไม่เหมาะสมกับวัสดุชิ้นงานและกลยุทธ์การกัด ไม่เพียงทำให้ทูลสึกหรออย่างรวดเร็ว แต่ยังทำให้เสียเวลาเดินเครื่องและทำลายคุณภาพผิวชิ้นงานอีกด้วย
อ้างอิงจากบทที่ 9 (วัสดุเครื่องมือตัดและการเคลือบผิว หน้า 107–117) ของหนังสือ The Art & Science of 5-Axis Machining บทความนี้จะพาคุณเจาะลึกวิทยาศาสตร์ของวัสดุเครื่องมือตัดหลักทั้ง 4 กลุ่ม ได้แก่ คาร์ไบด์ (Solid Carbide), เซอร์เมท (Cermet), เซรามิก (Ceramic) และ วัสดุซุปเปอร์ฮาร์ดอย่างเพชรสังเคราะห์ (PCD) และโบรอนไนไตรด์ (CBN) พร้อมเปรียบเทียบการเคลือบผิวแบบ PVD และ CVD รวมถึงชุดเครื่องมือเริ่มต้นที่แนะนำสำหรับงาน 5 แกน
กฎพื้นฐานทางวัสดุศาสตร์ของเครื่องมือตัดในบทที่ 9 (หน้า 107–108) คือ ไม่มีวัสดุเครื่องมือตัดชนิดใดที่มีทั้งความแข็งสูงสุดและมีความเหนียวสูงสุดในเวลาเดียวกัน เมื่อเราไล่ลำดับวัสดุตั้งแต่เหล็กไฮสปีด (HSS) → คาร์ไบด์ (Carbide) → เซอร์เมท (Cermet) → เซรามิก (Ceramic) → โบรอนไนไตรด์ (CBN) → เพชรสังเคราะห์ (PCD):
ดังนั้น ในการกัด 5 แกนที่มีการเปลี่ยนแปลงมุมสัมผัสอยู่ตลอดเวลา การเลือกใช้วัสดุกลุ่มแข็งพิเศษ (เช่น เซรามิก CBN หรือ PCD) จึงจำเป็นต้องใช้ควบคู่กับเครื่องจักรที่มีความแข็งเกร็งสูง โฮลเดอร์ที่มีค่า Runout ต่ำกว่า 3 ไมครอน และทางเดินทูลที่นุ่มนวลปราศจากการกระแทก
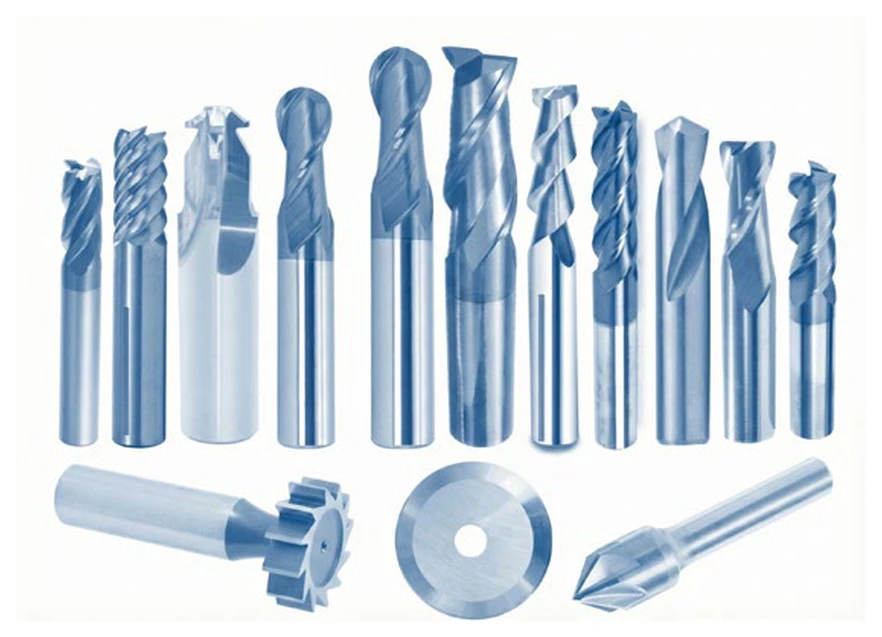
1) คาร์ไบด์ซีเมนต์ (Cemented / Solid Carbide — หน้า 109): ผลิตด้วยกรรมวิธีผงโลหะวิทยา (Powder Metallurgy) โดยนำอนุภาคที่แข็งมากของ ทังสเตนคาร์ไบด์ (WC) มาเผาผนึกรวมกับโลหะตัวประสานที่ให้ความเหนียว ซึ่งส่วนใหญ่คือ โคบอลต์ (Co) ในสัดส่วน 6% ถึง 12%:
2) เซอร์เมท (Cermet — คำผสมจาก Ceramic + Metal หน้า 110): ใช้เฟสแข็งของไทเทเนียมคาร์ไบด์ ($\text{TiC}$) และไทเทเนียมคาร์โบไนไตรด์ ($\text{TiCN}$) ประสานด้วยนิกเกิล/โคบอลต์ จุดเด่นคือมีความทนทานต่อปฏิกิริยาเคมีกับเหล็กสูงมาก จึงไม่เกิดเศษโลหะเชื่อมติดคมตัด (No Built-Up Edge) เหมาะอย่างยิ่งสำหรับการกัดเก็บผิวละเอียด (Finishing) ในเหล็กกล้าผสมและสเตนเลสที่ต้องการผิวเรียบเงาและคุมขนาดแม่นยำ
เมื่อต้องก้าวข้ามขีดจำกัดของคาร์ไบด์ บทที่ 9 (หน้า 111–112) ได้จำแนกวัสดุตัดเฉือนสมรรถนะสูงพิเศษออกเป็น 2 กลุ่มหลัก:
| กลุ่มวัสดุตัดเฉือน | ชนิดย่อยและคุณสมบัติเด่น | งานที่เหมาะสมที่สุด และข้อห้ามสำคัญ |
|---|---|---|
| เซรามิก (Cutting Ceramics) | อะลูมินา ($\text{Al}_2\text{O}_3$), ซิลิคอนไนไตรด์ ($\text{Si}_3\text{N}_4$), SiAlON และเซรามิกเสริมใย Whisker | กัดหยาบ Inconel / HRSA และเหล็กหล่อด้วยความเร็วตัดสูงถึง 500–1,000 m/min (ใช้ความร้อนจากการตัดทำให้เนื้อชิ้นงานอ่อนตัวและเฉือนออกอย่างรวดเร็ว) |
| โบรอนไนไตรด์ (CBN) | Cubic Boron Nitride (แข็งเป็นอันดับ 2 รองจากเพชร ทนความร้อนสูงถึง 1,200 °C และไม่ทำปฏิกิริยากับเหล็ก) | การกัดเก็บผิวละเอียด เหล็กชุบแข็ง (Hard Milling 55–68 HRC) เช่น แม่พิมพ์เหล็กทูลสตีล เพื่อทดแทนการเจียรนัยหรือ EDM |
| เพชรสังเคราะห์ (PCD / CVD Diamond) | Polycrystalline Diamond (มีความแข็งสูงสุดในโลก ทนการเสียดสีจากอนุภาคแข็งได้ดีเยี่ยม) | เหมาะสำหรับ อะลูมิเนียมผสมซิลิคอนสูง, ทองแดง, กราไฟต์, คาร์บอนไฟเบอร์ (CFRP) และเซอร์โคเนีย *ข้อห้ามเด็ดขาด: ห้ามใช้เพชร PCD กัดเหล็กหรือไทเทเนียม เพราะคาร์บอนในเพชรจะทำปฏิกิริยาเคมีสลายตัวที่อุณหภูมิสูงทันที!* |
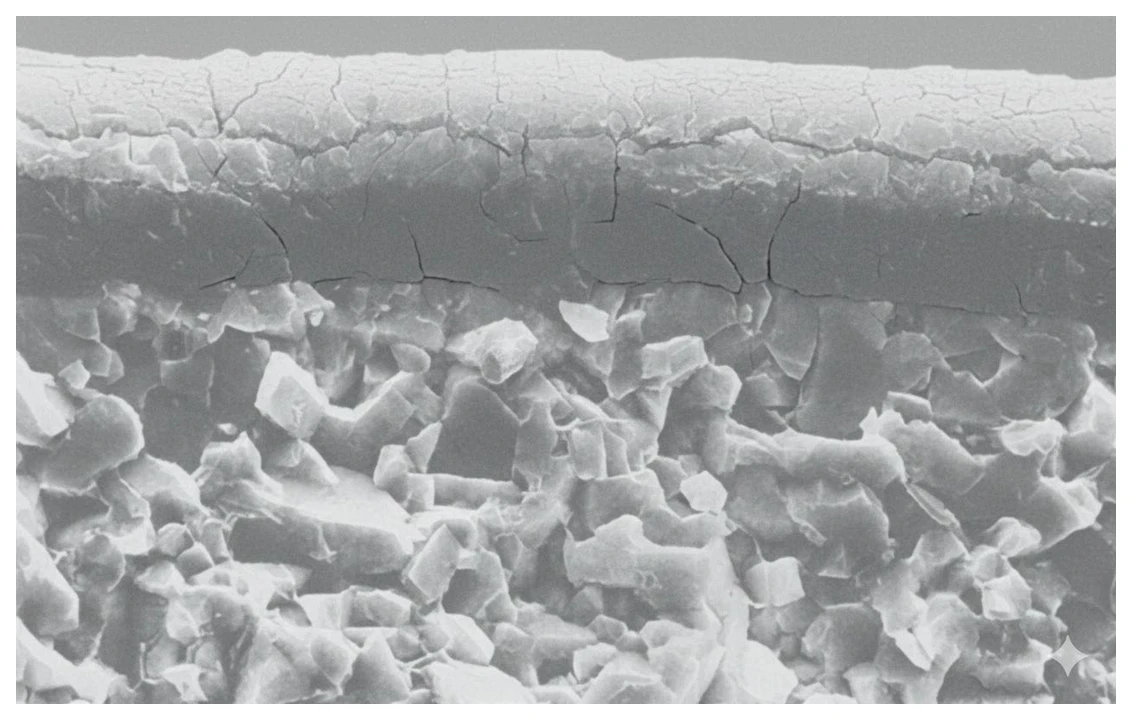
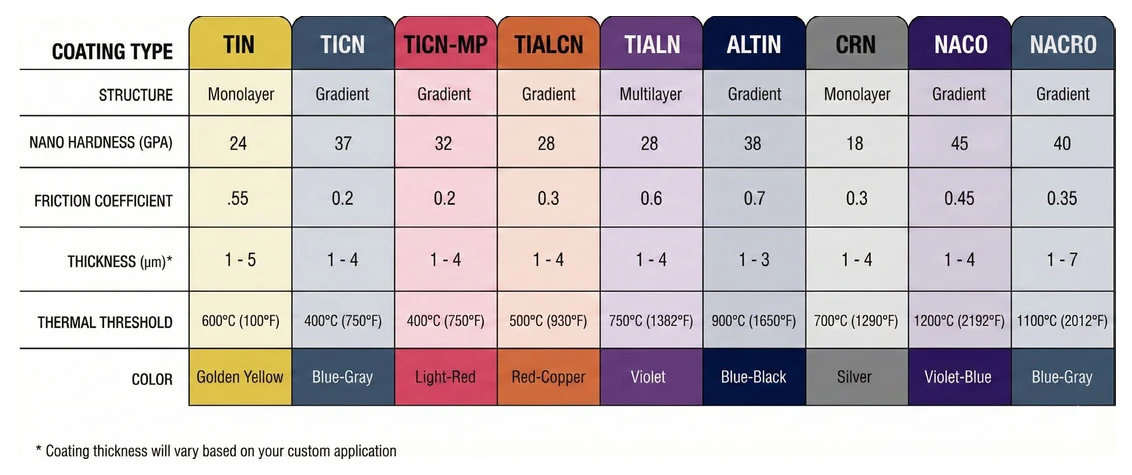
ปัจจุบันเครื่องมือตัดคาร์ไบด์กว่า 90% ได้รับการเพิ่มสมรรถนะด้วยชั้นเคลือบผิวความหนาเพียง 2–15 ไมครอน ซึ่งทำหน้าที่เป็นเกราะป้องกันความร้อนและลดแรงเสียดทาน บทที่ 9 (หน้า 113–117) ได้เปรียบเทียบกรรมวิธีการเคลือบผิวหลักทั้ง 2 ระบบ ดังนี้:
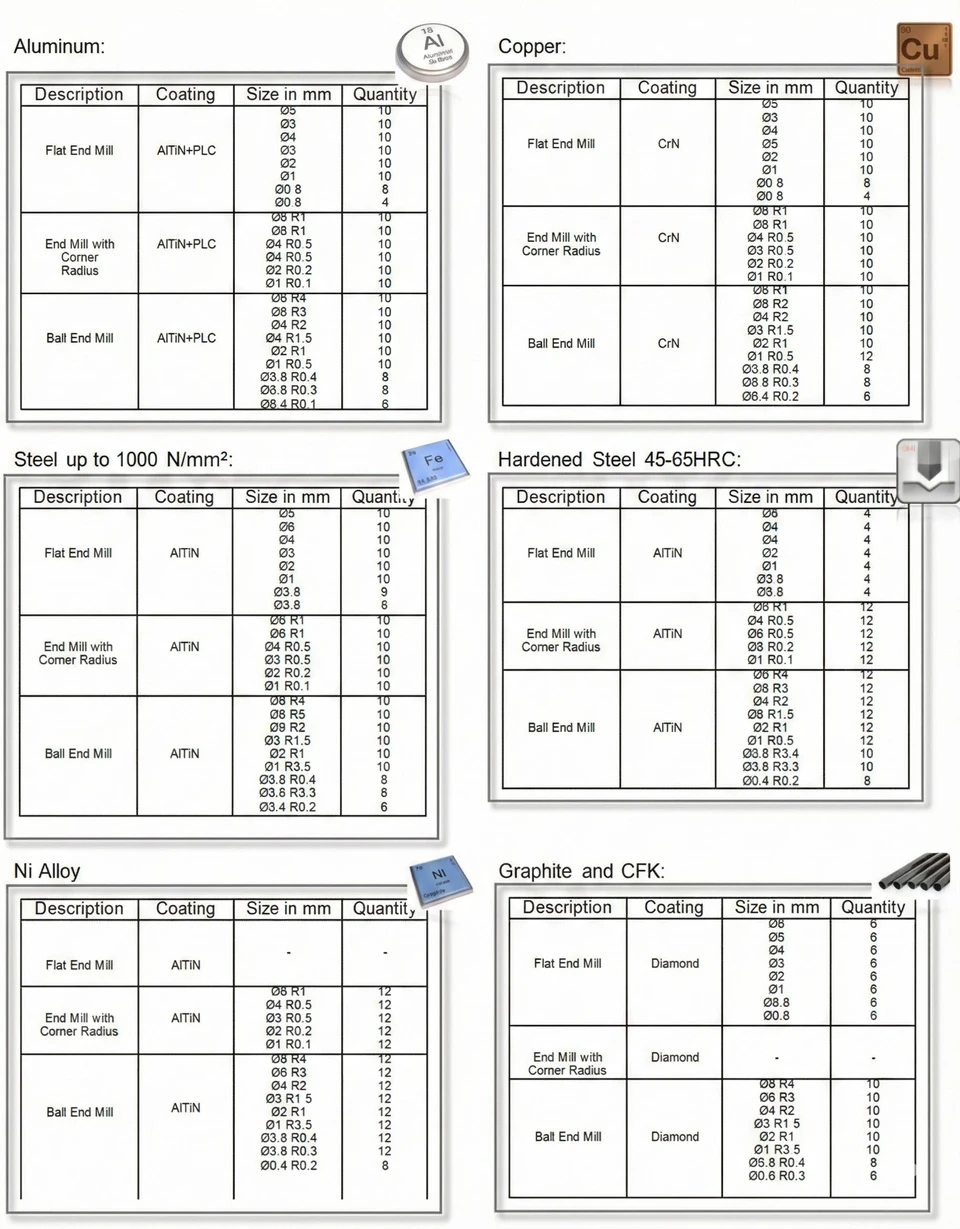
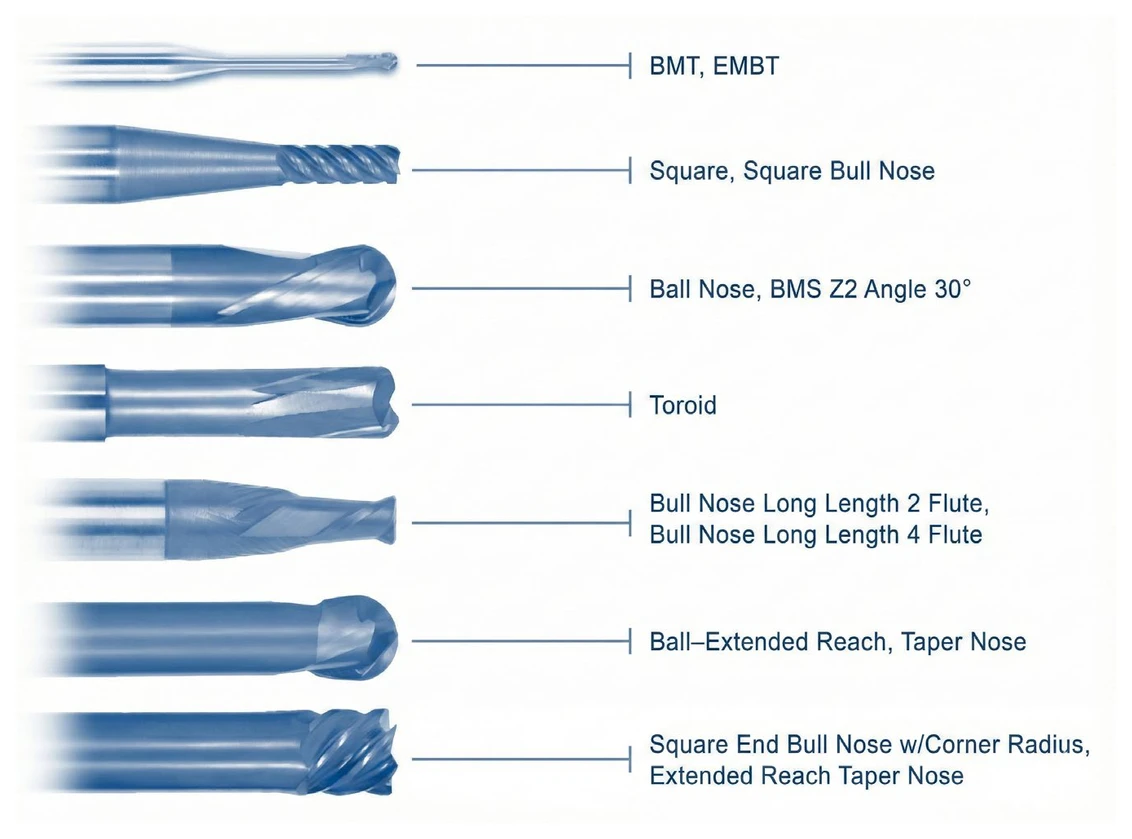
TiAlN / AlTiN (สำหรับเหล็กและไทเทเนียม), AlCrN (ทนความร้อนและการกระแทกสูง), TiSiN (สำหรับเหล็กแข็ง) และ DLC / ZrN (สำหรับอะลูมิเนียมเพื่อป้องกันเศษติดคมตัด)นอกจากนี้ ในหน้า 116–117 ผู้เขียนได้จัดทำ “ชุดเริ่มต้นเครื่องมือตัดคาร์ไบด์แข็งที่แนะนำ (Recommended Solid Carbide Cutting Tool Starter Kit)” สำหรับโรงงาน 5 แกน ซึ่งประกอบด้วย ดอกกัดหยาบ/ละเอียด 4–6 ฟันสำหรับเหล็กและสเตนเลส, ดอกกัด 3 ฟันร่องขัดเงาสำหรับอะลูมิเนียม, ดอกกัดหัวบอล (Ball-Nose), ดอกกัดหัวมน (Bull-Nose / Torus) และดอกกัดลบมุม/นำศูนย์ เพื่อให้ครอบคลุมงาน 5 แกนได้ทันทีกว่า 90% โดยไม่ต้องสต็อกทูลซ้ำซ้อน
© 2022 Machine Tech Co., Ltd. All Rights Reserved. Web design by 1001click.