



ในอุตสาหกรรมการผลิตชิ้นส่วนความแม่นยำสูง การผลิตชิ้นงานต้นแบบ (Prototype) เพียงชิ้นเดียวให้ได้ขนาดตามแบบอาจเกิดจากความบังเอิญหรือการปรับแก้หน้างานซ้ำหลายครั้ง แต่หัวใจสำคัญที่ตัดสินความอยู่รอดของโรงงานระดับแนวหน้าคือ “ความแม่นยำที่ทำซ้ำได้” (Reproducible Accuracy) หรือความสามารถในการควบคุมคุณภาพชิ้นงานชิ้นที่ 1 ถึงชิ้นที่ 1,000 ให้มีความเที่ยงตรงอยู่ในพิกัดความเผื่อระดับไมครอนอย่างสม่ำเสมอ
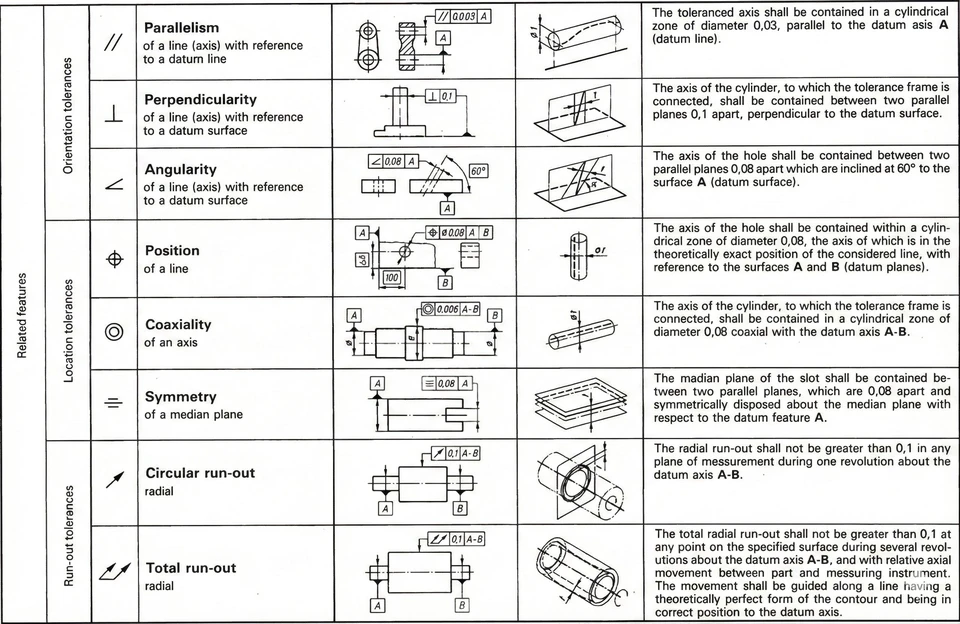
ข้อมูลเชิงลึกจากบทที่ 5 และบทที่ 7 (Metrology) ของหนังสือ The Art & Science of 5-Axis Machining เปิดเผยสถิติที่น่าตกใจว่า “กว่า 60% ของแบบงานทางเทคนิค (Technical Drawings) มีข้อมูลไม่ครบถ้วนหรือไม่สอดคล้องกับความเป็นจริงในการผลิตและการวัดคุณภาพ” บทความนี้จะพาคุณเจาะลึกโครงสร้างความแม่นยำของระบบ 5 แกน ปัจจัยทางกลและอุณหภูมิ มาตรฐานการวัดความหยาบผิว ตลอดจนการใช้หัวโพรบ 3 มิติและการสอบเทียบจลนศาสตร์ (Kinematic Calibration) อย่างถูกวิธี
ในทางวิศวกรรมการวัด (Metrology) คำว่า ความแม่นยำ (Accuracy) และ ความเที่ยงตรง/ความสามารถในการทำซ้ำ (Precision / Repeatability) มีความหมายที่แตกต่างกันอย่างชัดเจน และทั้งสองค่าต้องทำงานควบคู่กันเสมอในเครื่องกัด CNC 5 แกน:
ในเครื่องจักร CNC ยุคใหม่ หากเครื่องมี ความสามารถในการทำซ้ำ (Repeatability) สูง แต่มีความคลาดเคลื่อนเชิงระบบ (Systematic Offset) วิศวกรสามารถทำการสอบเทียบ (Calibration) และป้อนค่าชดเชย (Compensation Parameters) ในคอนโทรลเลอร์เพื่อให้ผลลัพธ์กลับมาเข้าเป้าตรงกลางได้ทันที แต่หากเครื่องจักรขาด Repeatability (ค่ากระจายตัวสะเปะสะปะจากหลวมคลอนเชิงกลหรืออุณหภูมิแกว่ง) จะไม่มีซอฟต์แวร์ใดสามารถชดเชยให้เกิดคุณภาพที่เสถียรได้เลย
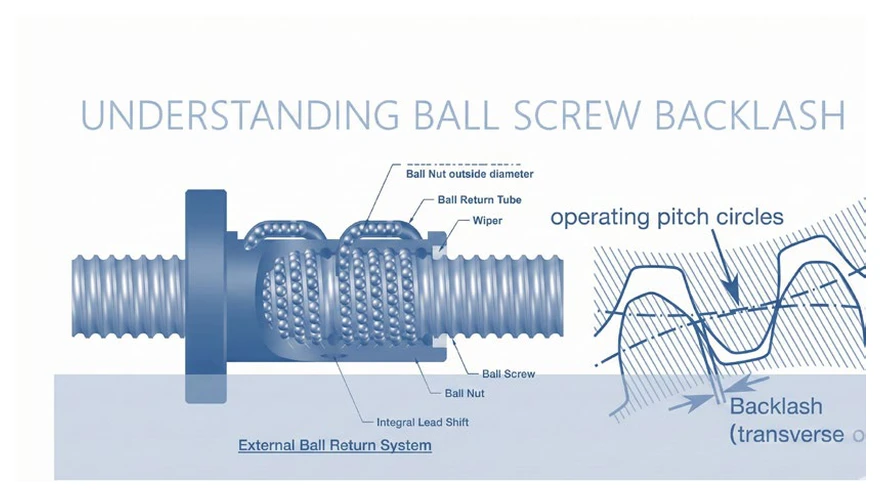
การเพิ่มแกนหมุนที่ 4 และ 5 เข้ามาในระบบทำให้โครงสร้างความคลาดเคลื่อนซับซ้อนกว่าระบบ 3 แกนอย่างมาก เพราะในแกนหมุน (Rotary Axes) ความคลาดเคลื่อนเชิงมุมเพียงไม่กี่พิลิปดา (Arcseconds) จะถูกขยายขนาดตามรัศมีของชิ้นงานหรือความยาวของเครื่องมือตัด (Abbe / Sine Error Magnification) นอกจากนี้ยังมีปัจจัยหลักที่ต้องควบคุมอย่างเข้มงวด ได้แก่:
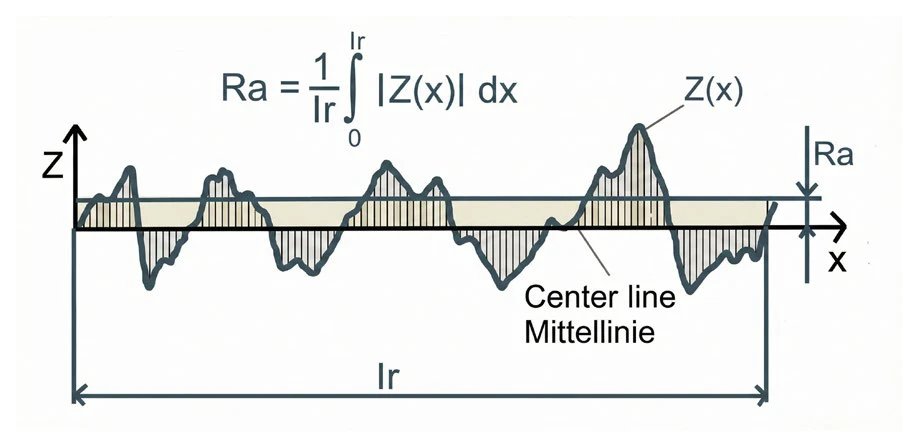
ในการระบุคุณภาพผิวงานกัด 5 แกน แบบวิศวกรรมส่วนใหญ่มักกำหนดเพียงค่า $R_a$ (Arithmetic Mean Roughness) ซึ่งคือค่าเฉลี่ยทางคณิตศาสตร์ของความเบี่ยงเบนความสูงพื้นผิว อย่างไรก็ตาม หนังสือ The Art & Science of 5-Axis Machining (บทที่ 7 หน้า 83–84) ชี้ให้เห็นข้อจำกัดที่สำคัญของค่า $R_a$ ว่า เนื่องจากมันเป็นค่าเฉลี่ย ร่องลึกหรือรอยขีดข่วนที่ผิดปกติเพียงจุดเดียว (Maverick Scratch / Peak-to-Valley Defect) จะถูกเฉลี่ยกลืนหายไปในตัวเลข $R_a$
| พารามิเตอร์ความหยาบผิว (ISO 4287) | นิยามทางเทคนิค | ความสำคัญในการใช้งานจริง |
|---|---|---|
| $R_a$ (µm) | ค่าเฉลี่ยเลขคณิตของระยะเบี่ยงเบนสัมบูรณ์ของโปรไฟล์ผิว | เหมาะสำหรับประเมินความเรียบโดยรวม แต่ตรวจจับรอยแหว่งหรือรอยขูดเฉพาะจุดได้ยาก |
| $R_z$ (µm) | ค่าเฉลี่ยของระยะความสูงจากยอดสูงสุดถึงก้นร่องลึกสุดใน 5 ช่วงความยาวตัวอย่าง | ไวต่อรอยขีดข่วนและสันคลื่นจากการเปลี่ยนทิศทางทูล จำเป็นอย่างยิ่งสำหรับ ผิวหน้าแปลนซีล (Sealing Surfaces) และผิวสัมผัสแบริ่ง |
ในการกัด 5 แกน การรักษาความสม่ำเสมอของผิวงาน (Surface Homogeneity) ทำได้โดยการควบคุมมุมเอียงของเครื่องมือตัด (Lead/Tilt Angle) ให้คงที่ และกำหนดค่าระยะเขยิบด้านข้าง ($a_e$ / Stepover) ให้สมดุลกับอัตราป้อนต่อฟัน ($f_z$) เพื่อให้ความสูงของสันคลื่นตามทฤษฎี ($R_{\text{th}} \approx \frac{a_e^2}{8R}$) มีความสม่ำเสมอทั่วทั้งผิวโค้ง 3 มิติ
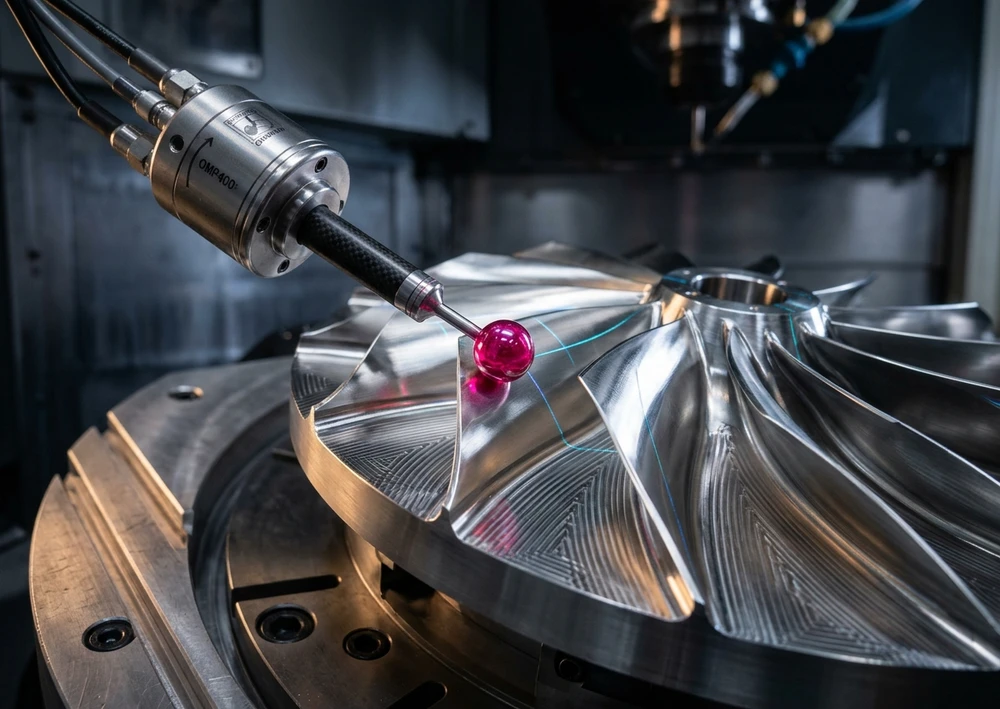
หัวโพรบวัดงาน 3 มิติ (3D Touch Probe) บนเครื่องกัด 5 แกนทำหน้าที่สำคัญ 2 ประการ คือ 1) การจัดแนวพิกัดชิ้นงานอัตโนมัติก่อนกัด (Part Alignment & WCS Setting) และ 2) การวัดตรวจสอบขนาดและรูปทรงระหว่างกระบวนการผลิต (In-Process Metrology / Form Inspect) ก่อนที่จะถอดชิ้นงานออกจากฟิกซ์เจอร์ ซึ่งช่วยลดความเสี่ยงในการต้องนำชิ้นงานกลับขึ้นตั้งศูนย์ใหม่หากต้องเก็บผิวละเอียดเพิ่ม
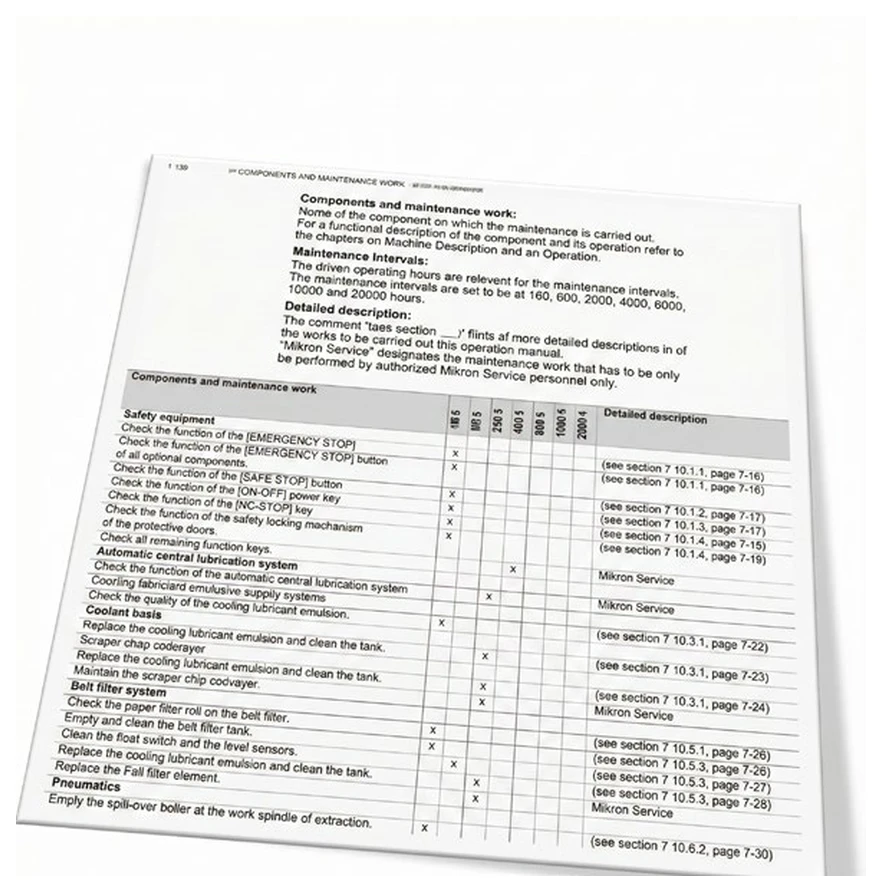
อย่างไรก็ตาม กฎสำคัญที่ต้องระวังคือ: “หากเครื่องกัด 5 แกนมีความคลาดเคลื่อนเชิงเรขาคณิตหรือจุดศูนย์กลางการหมุน (Pivot Point) เพี้ยน การใช้หัวโพรบวัดชิ้นงานบนเครื่องจักรตัวเดียวกันนั้นจะมองไม่เห็นความผิดพลาดของตัวเครื่องเอง!” ดังนั้น โรงงานจึงต้องมีตารางการตรวจสอบและสอบเทียบจลนศาสตร์อย่างเป็นระบบ:
KinematicsOpt (Heidenhain), CYCLE996 (Siemens) หรือ MRZP / G106 (Haas) เพื่อวัดและอัปเดตพิกัดจุดศูนย์กลางแกนหมุนในเวลาเพียง 10–15 นาทีก่อนเริ่มงานสำคัญ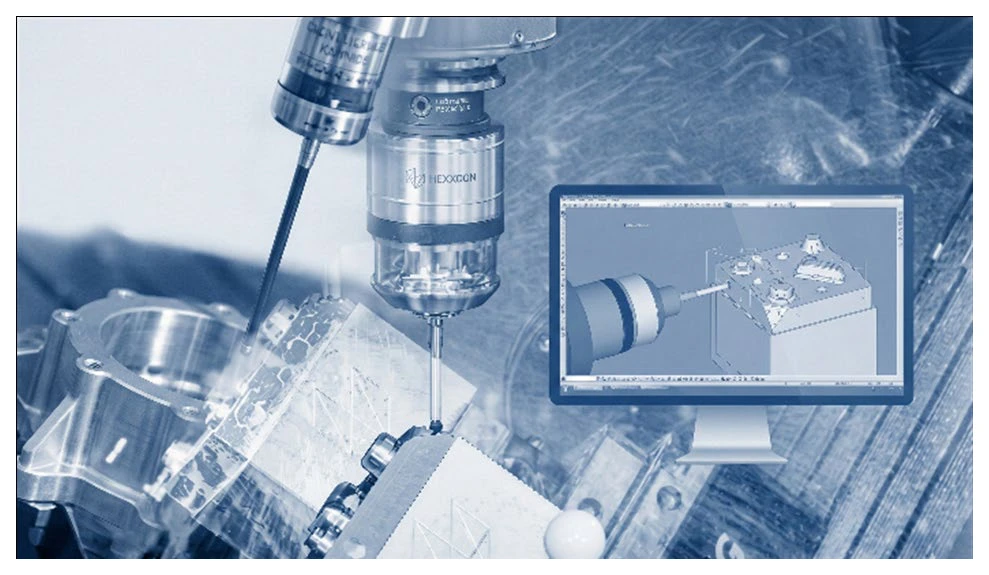
© 2022 Machine Tech Co., Ltd. All Rights Reserved. Web design by 1001click.