



ในยุคที่อุตสาหกรรมการผลิตชิ้นส่วนความแม่นยำสูงต้องเผชิญกับการแข่งขันด้านต้นทุน ระยะเวลาส่งมอบที่สั้นลง และรูปทรงทางเรขาคณิตที่ซับซ้อนขึ้นอย่างก้าวกระโดด การพึ่งพาเครื่องกัด CNC 3 แกน (3-Axis Machining) แบบดั้งเดิมเพียงอย่างเดียวเริ่มกลายเป็นคอขวดสำคัญของโรงงานยุคใหม่ การเปลี่ยนผ่านสู่เทคโนโลยี การตัดเฉือนแบบ 5 แกน (5-Axis Machining) ทั้งในรูปแบบการกำหนดตำแหน่งล่วงหน้า (3+2 Positioning / Indexed 5-Axis) และการเคลื่อนที่พร้อมกันทั้ง 5 แกน (5-Axis Simultaneous Machining) จึงไม่ใช่ทางเลือกสำหรับชิ้นงานรูปทรงอิสระ (Freeform Surfaces) เท่านั้น แต่เป็นกลยุทธ์หลักในการยกระดับขีดความสามารถทางการแข่งขันและสร้างผลตอบแทนจากการลงทุน (Return on Investment: ROI) ที่วัดผลได้จริง
อ้างอิงจากองค์ความรู้ทางวิศวกรรมใน The Art & Science of 5-Axis Machining หัวใจสำคัญที่ทำให้ระบบ 5 แกนสร้างความได้เปรียบอย่างท่วมท้นเหนือระบบ 3 แกน คือปรัชญา “Done-in-One” (จบงานในขั้นตอนการจับยึดเดียว) ซึ่งช่วยตัดทอนเวลาการตั้งงานซ้ำซ้อน (Setup Time) ขจัดความคลาดเคลื่อนสะสมจากการย้ายจุดอ้างอิง (Tolerance Stack-up) และเปิดโอกาสให้ใช้เครื่องมือตัดที่สั้นลงและมีความแข็งเกร็งสูงขึ้นอย่างมีนัยสำคัญ
เพื่อให้เข้าใจศักยภาพที่แท้จริงของเครื่องจักร 5 แกน วิศวกรต้องเข้าใจความแตกต่างของระบบพิกัดและแกนการเคลื่อนที่ (Kinematics) ในเครื่องกัด 3 แกนมาตรฐาน (เช่น Vertical Machining Center - VMC) เครื่องมือตัดสามารถเคลื่อนที่ในแนวเส้นตรงได้เพียง 3 แกนตั้งฉากกัน ได้แก่ แกน X (ซ้าย-ขวา), แกน Y (หน้า-หลัง) และ แกน Z (ขึ้น-ลงตามแนวสปินเดิล) ซึ่งหมายความว่าแกนของเครื่องมือตัดจะชี้ลงในแนวดิ่งตั้งฉากกับโต๊ะงานเสมอ
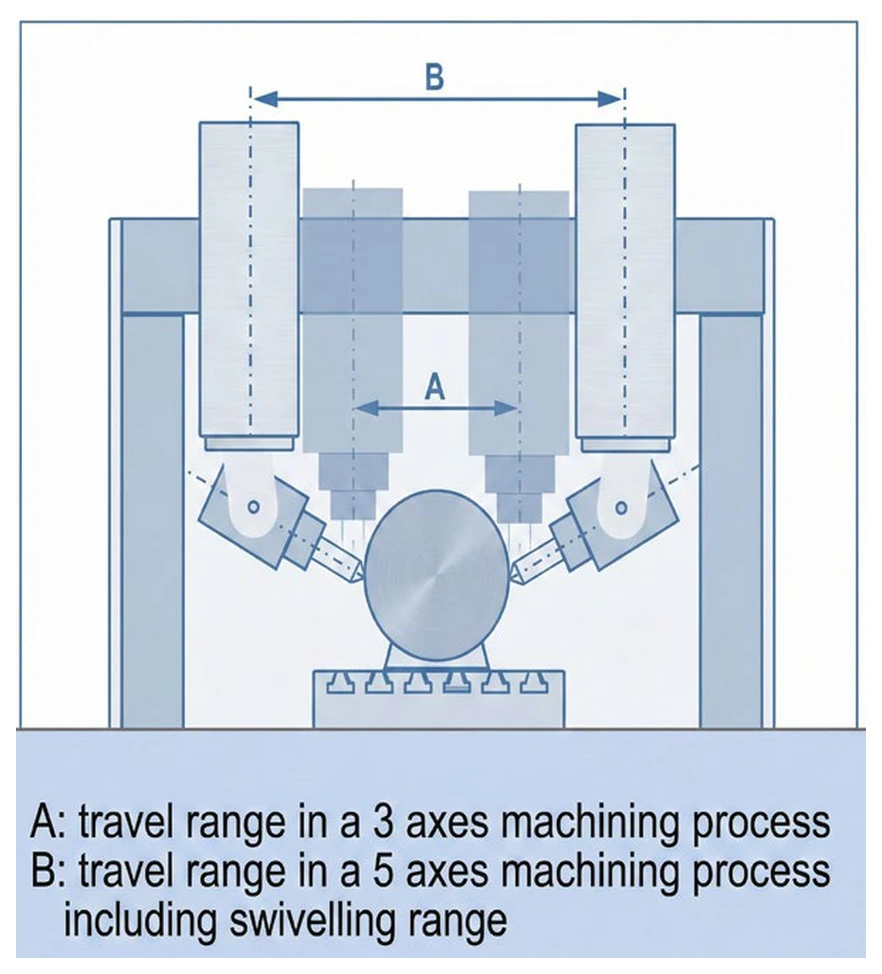
ในขณะที่เครื่องกัด CNC 5 แกน จะเพิ่มแกนหมุน (Rotary Axes) อีก 2 แกน จากตัวเลือกของ แกน A (หมุนรอบแกน X), แกน B (หมุนรอบแกน Y) และ แกน C (หมุนรอบแกน Z) การผสานแกนเชิงเส้น 3 แกนเข้ากับแกนหมุน 2 แกน ช่วยให้ระบบสามารถปรับระนาบการทำงาน (Tilted Working Plane) และควบคุมทิศทางของเวกเตอร์เครื่องมือตัดเข้าหาผิวชิ้นงานได้จากแทบทุกมุมในปริภูมิ 3 มิติ
G54–G59) ที่เชื่อมโยงตำแหน่งจริงบนโต๊ะหมุนเข้ากับโปรแกรม NC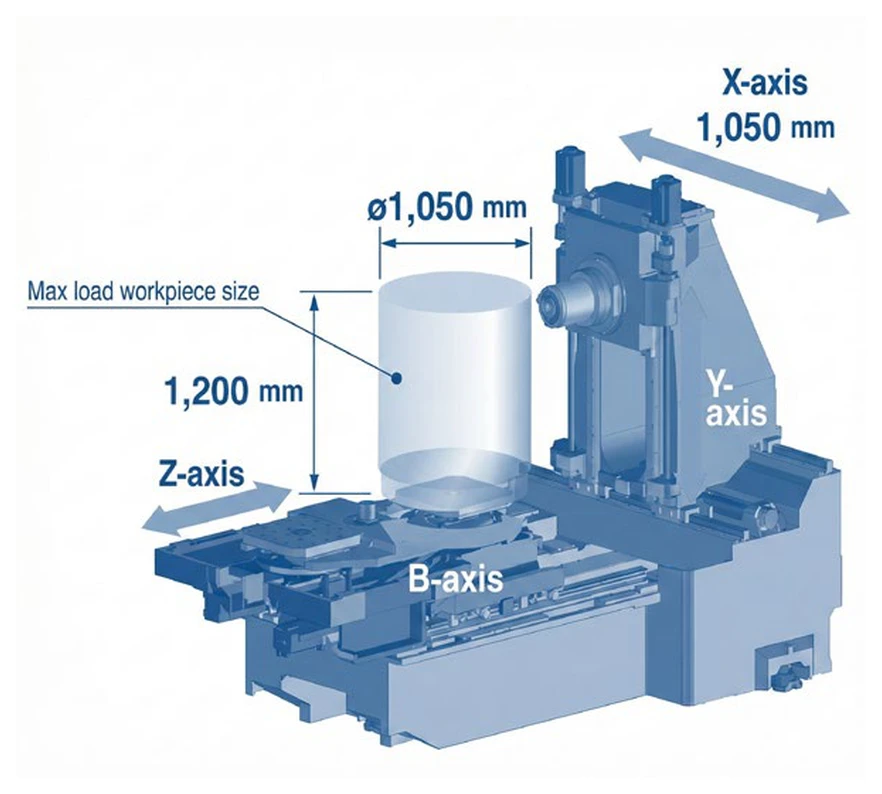
ในกระบวนการผลิตบนเครื่อง 3 แกน ชิ้นงานที่มีรายละเอียดหลายด้านจะต้องถูกถอดออกจากปากกาจับงานเพื่อพลิกด้านและตั้งศูนย์ใหม่ (Re-clamping & Re-probing) ทุกครั้งที่มีการเปลี่ยนท่าจับยึด จะเกิด ความคลาดเคลื่อนสะสมจากการถ่ายโอนจุดอ้างอิง (Datum Transfer Error / Tolerance Stack-up) ไม่ว่าจะเป็นเศษโลหะขนาดจิ๋วใต้ฐานจับ แรงบีบของปากกาที่ไม่เท่ากัน หรือความคลาดเคลื่อนจากการแตะศูนย์ใหม่ ส่งผลให้การควบคุมค่า GD&T ที่เข้มงวด เช่น ความร่วมศูนย์ (Concentricity) หรือตำแหน่งที่แท้จริง (True Position ±0.01 mm) ทำได้ยากและมีอัตราของเสียสูง
นอกจากนี้ ในการกัดโพรงลึก (Deep Cavity Milling) บนเครื่อง 3 แกน ช่างจำเป็นต้องใช้ดอกกัดที่มีก้านยาวพิเศษ (Long Overhang) เพื่อไม่ให้หัวจับชนกับผนังชิ้นงาน ตามหลักกลศาสตร์ การโก่งตัวของเครื่องมือตัด (Tool Deflection, $\delta$) จะแปรผันตามกำลังสามของความยาวที่ยื่นออกมา ($L^3$):
$$\delta = \frac{F \cdot L^3}{3 \cdot E \cdot I}$$
เมื่อความยาวก้านทูล ($L$) เพิ่มขึ้นเป็น 2 เท่า การโก่งตัวจะเพิ่มขึ้นถึง 8 เท่า! ในทางกลับกัน เครื่อง 5 แกนสามารถเอียงชิ้นงานหรือหัวสปินเดิลเพื่อให้หัวจับหลบพ้นผนังโพรงได้ จึงสามารถใช้ดอกกัดที่สั้นลงครึ่งหนึ่ง ลดการสั่นสะท้าน (Chatter) ได้คุณภาพผิวที่เรียบเนียนกว่า และเพิ่มอัตราป้อนกัดได้สูงขึ้นอย่างก้าวกระโดด
หนึ่งในความเข้าใจผิดที่พบบ่อยที่สุดของผู้ประกอบการในการยกระดับสู่ระบบ 5 แกน คือการทุ่มงบประมาณทั้งหมดไปที่ตัวเครื่องจักรเพียงอย่างเดียว แล้วประหยัดงบในส่วนของซอฟต์แวร์และอุปกรณ์ต่อพ่วง ข้อมูลวิเคราะห์จากหนังสือ The Art & Science of 5-Axis Machining (บทที่ 6 หน้า 72) แสดงแผนภูมิ สัดส่วนร้อยละของการลงทุนเริ่มต้น (Initial Investment Distribution) ที่ชี้ให้เห็นความจริงเชิงวิศวกรรมว่า ตัวเครื่องกัด 5 แกนคิดเป็นเพียงประมาณ 30% ของการลงทุนทั้งหมดในระบบนิเวศ 5 แกนที่มีประสิทธิภาพสูง
อีกประมาณ 70% ขององค์ประกอบความสำเร็จ กระจายอยู่ในระบบสนับสนุนที่ขาดไม่ได้ ดังนี้:
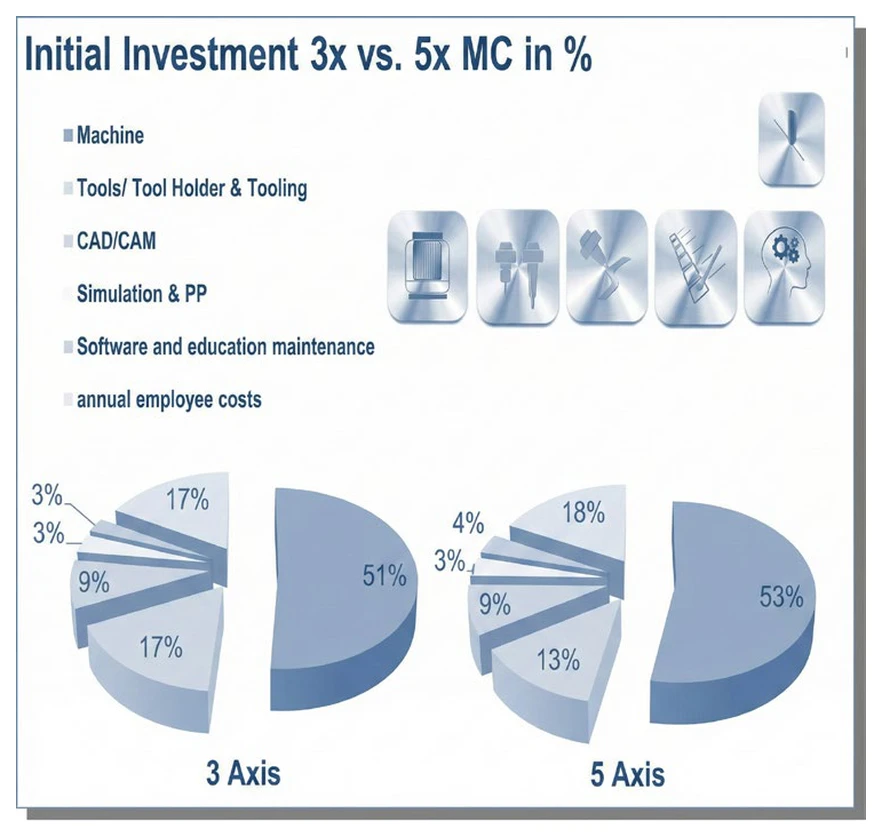
กฎเหล็กทางเศรษฐศาสตร์ของการกัดชิ้นงาน 5 แกนคือ “เครื่องกัด 5 แกนจะสร้างกำไรก็ต่อเมื่อสปินเดิลกำลังหมุนตัดเศษโลหะเท่านั้น เครื่องที่หยุดนิ่งเพื่อรอตั้งงานคือความสูญเสียทางเศรษฐกิจอย่างแท้จริง” การคำนวณความคุ้มค่าในการลงทุน (ROI) จึงต้องพิจารณาจากต้นทุนรวมต่อชิ้นงานที่ลดลง (Total Cost per Part) และชั่วโมงการทำงานของสปินเดิลที่เพิ่มขึ้น (Spindle Utilization Rate)
| ตัวชี้วัดประสิทธิภาพ (KPI) | ระบบ CNC 3 แกนทั่วไป | ระบบ CNC 5 แกน (พร้อมระบบ Zero-Point) | ผลลัพธ์เชิงเศรษฐศาสตร์ |
|---|---|---|---|
| จำนวนการตั้งงานต่อชิ้น (Setups) | 4 ครั้ง (รวม 120 นาที) | 1 ครั้ง (15 นาที) | ลดเวลาตั้งงานลง 87.5% |
| ชั่วโมงสปินเดิลทำงานจริงต่อกะ (8 ชม.) | 3.5 – 4.5 ชั่วโมง (~50%) | 6.5 – 7.2 ชั่วโมง (80–90%) | เพิ่มผลผลิตต่อวันเกือบ 2 เท่า |
| อัตราของเสียจากการย้ายศูนย์ (Scrap Rate) | 3% – 5% | < 0.5% | ลดต้นทุนวัตถุดิบและเวลาแก้ไขงานซ้ำ |
| ระยะเวลาคืนทุนเฉลี่ย (Payback Period) | ฐานเปรียบเทียบ | สั้นลง 35% – 45% (ประมาณ 18–24 เดือน) | สร้างกระแสเงินสดและรับงานเกรดพรีเมียมได้ทันที |
เมื่อโรงงานผสานการทำงานแบบ 3+2 Positioning (ซึ่งคิดเป็นกว่า 70–80% ของงาน 5 แกนในอุตสาหกรรมจริง) เข้ากับการกัด 5 แกนพร้อมกัน (Simultaneous 5-Axis) สำหรับผิวโค้ง 3 มิติ และการตั้งงานนอกเครื่องจักร (Offline Setup) ระยะเวลาคืนทุนของระบบ 5 แกนจะสั้นกว่าเครื่อง 3 แกนอย่างชัดเจน พร้อมยกระดับโรงงานสู่การรับงานมูลค่าสูงในกลุ่มการบิน การแพทย์ และแม่พิมพ์ความแม่นยำสูงได้อย่างยั่งยืน
© 2022 Machine Tech Co., Ltd. All Rights Reserved. Web design by 1001click.