



ในโรงงานอัจฉริยะยุคใหม่ (Smart Factory) ที่ต้องการเดินเครื่องจักรอย่างต่อเนื่องด้วยความมั่นใจสูง หรือแม้แต่การเดินเครื่องแบบไร้คนเฝ้าในช่วงกะกลางคืน (Unmanned / Lights-Out Machining) ตัวชี้วัดที่สำคัญยิ่งกว่าความเร็วสูงสุดเพียงชั่วครู่ คือ “ความเสถียรของกระบวนการ” (Process Stability) ซึ่งหมายถึงสภาวะที่กระบวนการตัดเฉือนสามารถดำเนินไปได้อย่างคาดการณ์ได้ 100% อายุการใช้งานของเครื่องมือตัดมีความสม่ำเสมอ ไม่เกิดการสั่นสะท้านรุนแรง (Chatter) หรือทูลแตกหักกะทันหัน และให้ชิ้นงานที่ผ่านเกณฑ์คุณภาพตั้งแต่ชิ้นแรกจนถึงชิ้นสุดท้าย (Zero-Defect Manufacturing)
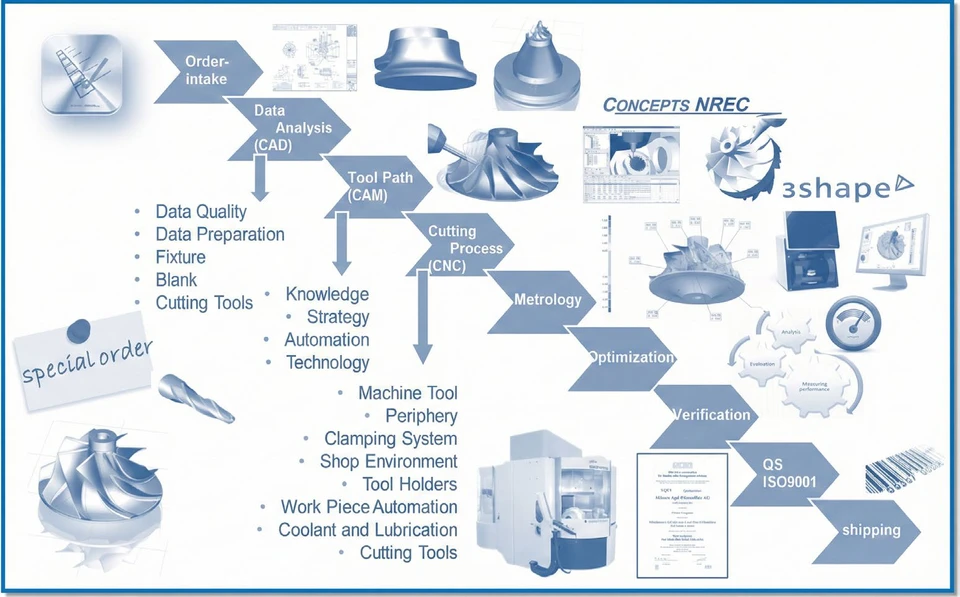
อ้างอิงจากบทที่ 6, บทที่ 11 และภาคผนวก A13–A14 ของ The Art & Science of 5-Axis Machining ความเสถียรของกระบวนการไม่ได้เกิดขึ้นที่หน้าเครื่องจักรเพียงจุดเดียว แต่เกิดจากการวางรากฐานตั้งแต่วิเคราะห์ข้อมูลทางวิศวกรรม การจัดสมดุลขององค์ประกอบหลักทั้ง 4 ส่วน การใช้กลยุทธ์ทางเดินทูลที่รักษาภาระการตัดให้คงที่ และการควบคุมแรงสั่นสะเทือนควบคู่กับคุณภาพของน้ำหล่อเย็น
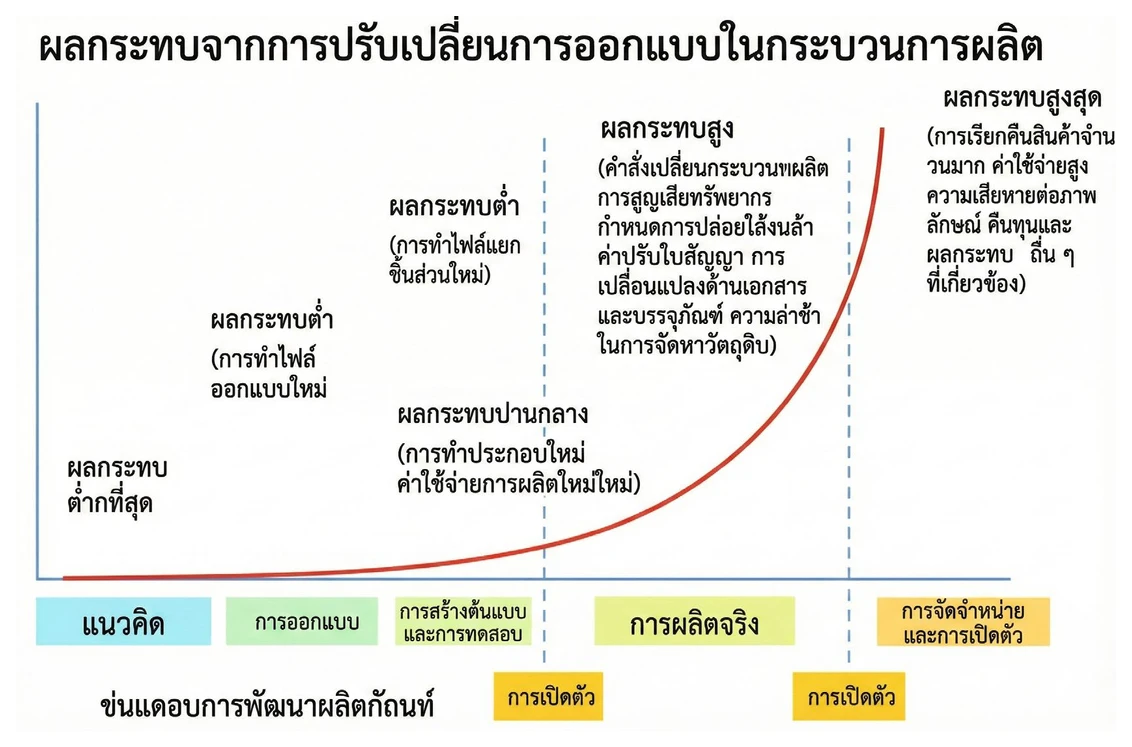
หลักการสำคัญที่ระบุไว้ในบทที่ 6 (หน้า 52) ของหนังสือ The Art & Science of 5-Axis Machining คือ: “ยิ่งค้นพบปัญหาในการออกแบบหรือกระบวนการผลิตได้เร็วเท่าใด ต้นทุนในการแก้ไขก็จะยิ่งต่ำเท่านั้น แต่หากพบปัญหาช้า ต้นทุนจะพุ่งสูงขึ้นเป็นทวีคูณตามกฎแห่งผลคูณ 10 (Rule of 10)”
ดังนั้น โรงงานที่มีความเสถียรสูงจึงกำหนดให้มีขั้นตอน การตรวจสอบความเป็นไปได้ (Feasibility Validation) และการประชุมร่วมกันระหว่างทีมออกแบบ ทีม CAM และทีมหน้าเครื่องจักรตั้งแต่ก่อนเริ่มเขียนโปรแกรมเสมอ
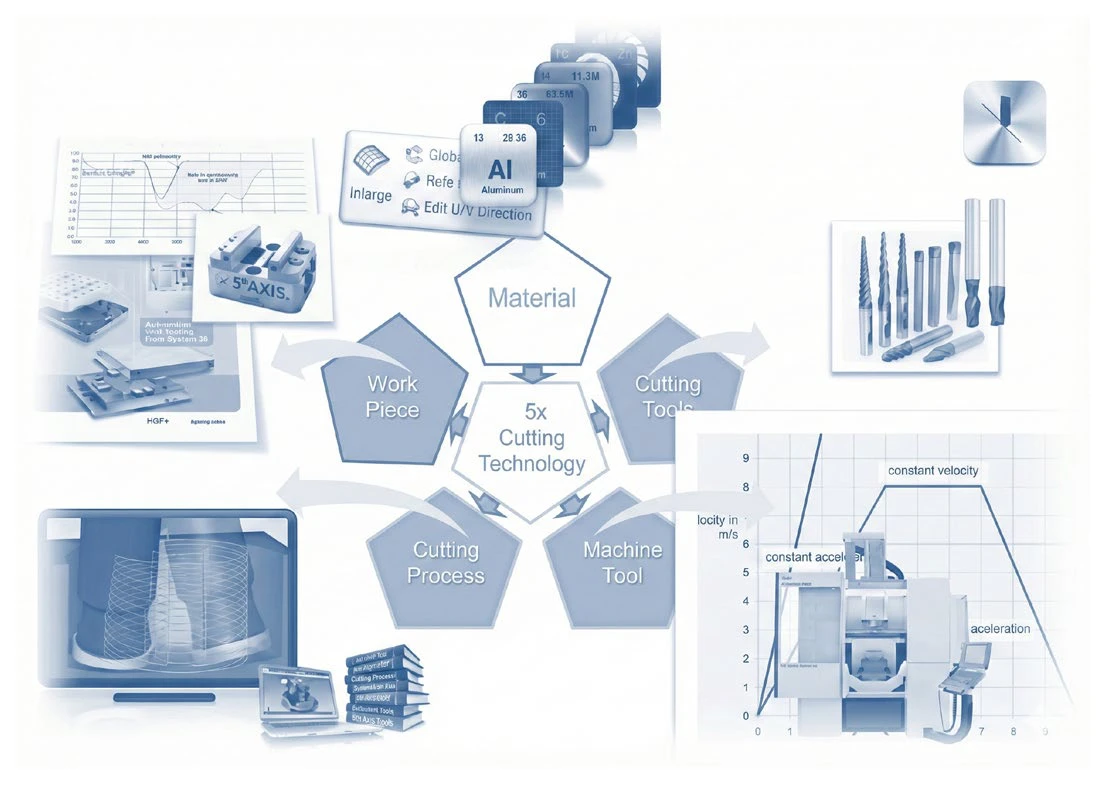
ความเสถียรของกระบวนการตัดเฉือนเปรียบเสมือนเก้าอี้ 4 ขา ที่ต้องมีความแข็งแรงสมดุลกันครบทุกด้าน หากขาใดขาหนึ่งอ่อนแอ กระบวนการทั้งหมดจะเกิดความไม่เสถียรทันที ได้แก่:
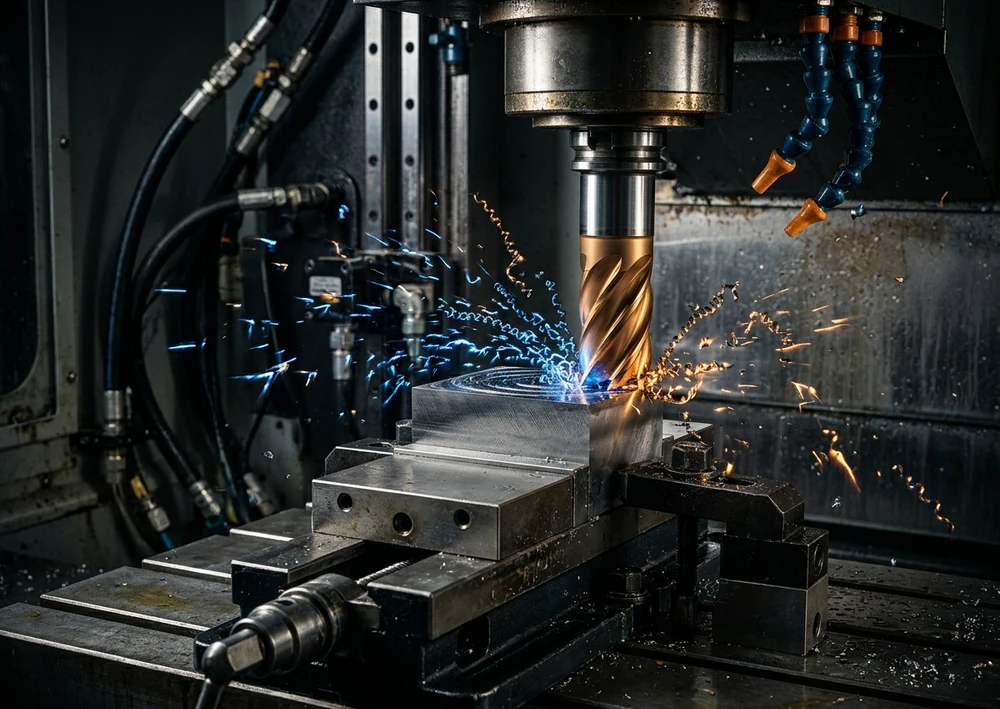
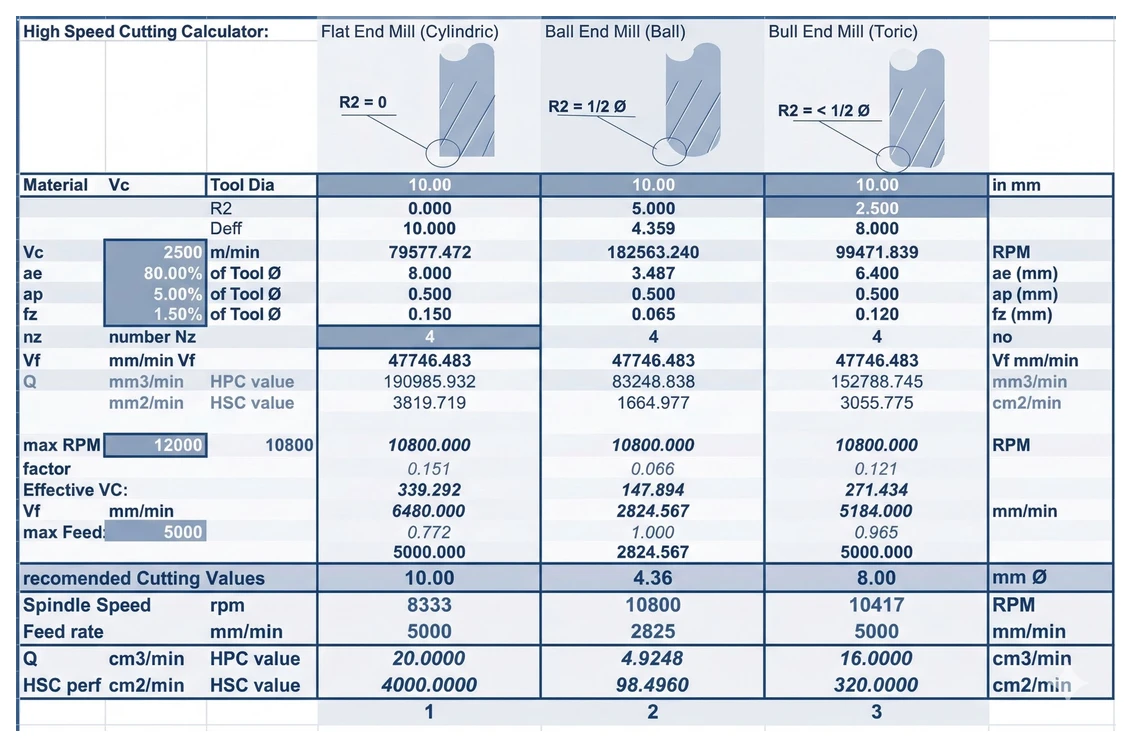
สาเหตุอันดับหนึ่งที่ทำให้ดอกกัดคาร์ไบด์บิ่นแตกก่อนเวลาอันควรในการกัดแบบดั้งเดิม คือ การเปลี่ยนแปลงมุมโอบรับของเครื่องมือตัดอย่างฉับพลัน (Sudden Engagement Angle Spikes) โดยเฉพาะเมื่อดอกกัดเดินเข้ามุมแคบของโพรงงาน ซึ่งมุมสัมผัสอาจพุ่งจาก 20% ไปเป็น 100% (Full Slotting) ในเสี้ยววินาที ทำให้แรงตัดและความร้อนพุ่งทะยานจนคมตัดร้าว
ในภาคผนวก A14 (หน้า 217–218) ผู้เขียนได้เปรียบเทียบกลยุทธ์การกัดความเร็วและพลวัตสูงยุคใหม่ (High-Dynamic Cutting: HDC / Trochoidal Milling) ว่าเหมือนกับ “การปอกเปลือกแอปเปิ้ล” คือการควบคุมให้คมตัดเคลื่อนที่เข้าเฉือนเนื้อโลหะอย่างนุ่มนวล ต่อเนื่อง และรักษาความหนาของเศษตัดเฉลี่ย ($h_m$) ให้คงที่ตลอดเวลา:
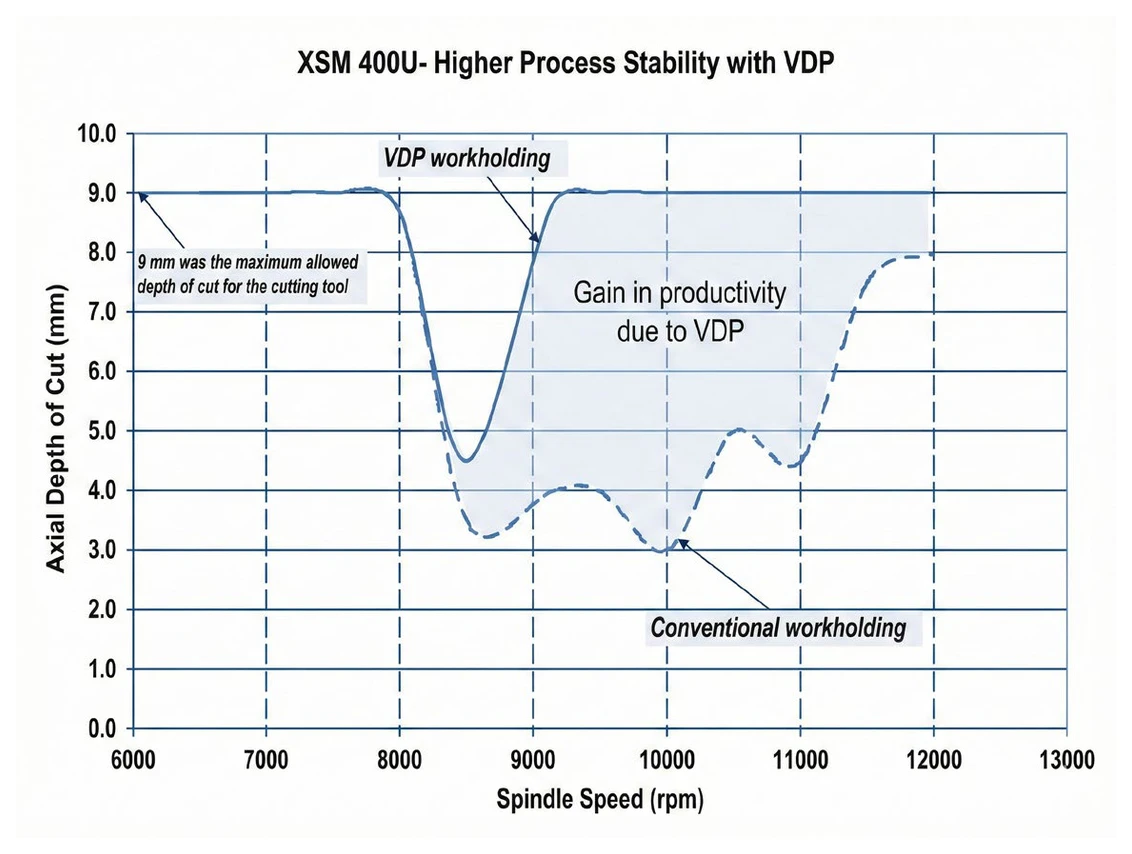
ในการกัด 5 แกนที่ต้องยกชิ้นงานให้สูงขึ้นจากโต๊ะหมุนเพื่อหลบการชน ความยาวที่ยื่นขึ้นมานี้มักทำหน้าที่เหมือนส้อมเสียงที่ขยายแรงสั่นสะเทือน (Harmonic Vibration) จากคมตัด ข้อมูลการทดสอบในบทที่ 11 (หน้า 142) แสดงให้เห็นว่า การนำ ระบบจับยึดชิ้นงานแบบดูดซับแรงสั่นสะเทือน (Vibration-Damped Workholding - VDP) ซึ่งมีชั้นวัสดุอีลาสโตเมอร์ดูดซับพลังงานจลน์จากการสั่นมาใช้งาน สามารถสร้างผลลัพธ์ที่วัดค่าได้จริงอย่างน่าทึ่ง:
ควบคู่กันนี้ โรงงานต้องรักษาความเสถียรของระบบของเหลวหล่อเย็น (ภาคผนวก A13) โดยควบคุมความเข้มข้นด้วย Refractometer ให้อยู่ในช่วง 6%–10% และรักษาค่าความเป็นกรด-ด่าง (pH 8.5–9.4) อย่างสม่ำเสมอ เพื่อให้การหล่อลื่นและการระบายความร้อนที่คมตัดมีเสถียรภาพสูงสุดตลอด 24 ชั่วโมง
© 2022 Machine Tech Co., Ltd. All Rights Reserved. Web design by 1001click.