เจาะลึกมาตรฐานการบินและอวกาศ: เทคนิคการกัดวัสดุแข็งอย่าง Titanium และ Inconel ให้แม่นยำทุกไมครอน
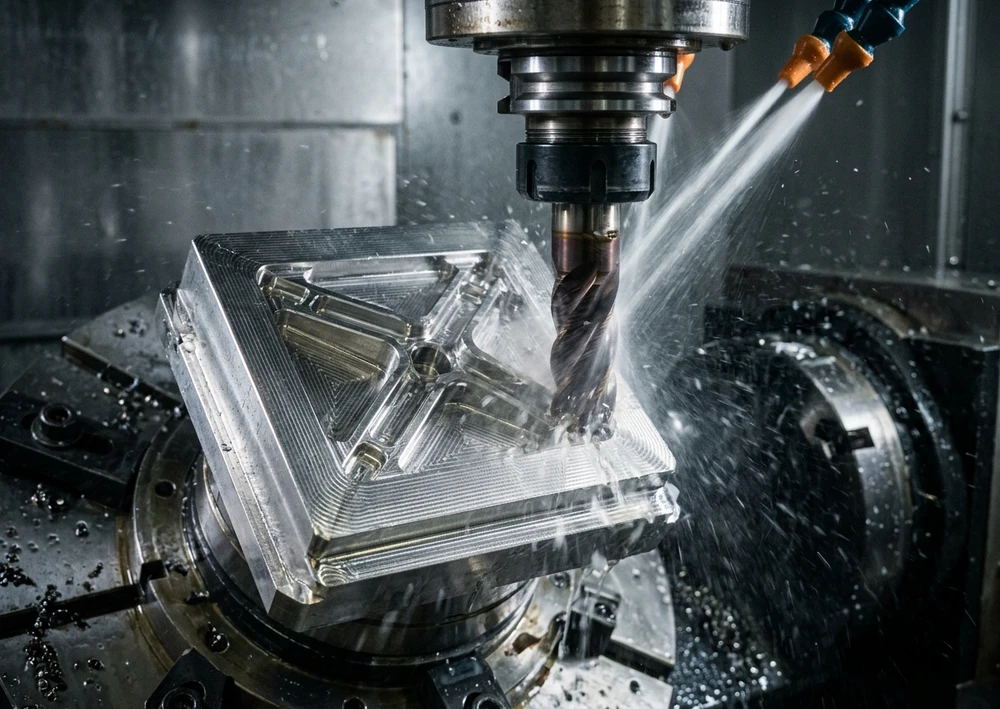
ในอุตสาหกรรมการบิน อวกาศ และพลังงานก๊าซเทอร์ไบน์ โลหะผสมไทเทเนียมอย่าง Titanium Ti-6Al-4V (Grade 5) และซูเปอร์อัลลอยฐานนิกเกิลทนความร้อนสูง (Heat-Resistant Superalloys: HRSA) เช่น Inconel 718 คือวัสดุหลักที่ขาดไม่ได้ เนื่องจากมีอัตราส่วนความแข็งแรงต่อน้ำหนักที่ยอดเยี่ยมและสามารถคงความแข็งแกร่งได้แม้ในอุณหภูมิสูงระดับห้องเผาไหม้ของเครื่องยนต์เจ็ท อย่างไรก็ตาม คุณสมบัติที่ยอดเยี่ยมในการใช้งานจริงเหล่านี้กลับทำให้พวกมันกลายเป็น “บททดสอบที่โหดหินที่สุดของเครื่องกัด CNC 5 แกนและเครื่องมือตัด”
อ้างอิงจากภาคผนวก A12 (วิทยาศาสตร์วัสดุ - Material Science หน้า 152–187) และภาคผนวก A13 ของหนังสือ The Art & Science of 5-Axis Machining การเอาชนะวัสดุ Titanium และ Inconel ให้ได้ความแม่นยำทุกไมครอนโดยไม่เผาผลาญดอกกัดคาร์ไบด์ไปโดยเปล่าประโยชน์ ต้องอาศัยความเข้าใจด้านโลหะวิทยา การควบคุมค่าป้อนต่อฟันในกรอบ “$f_z$ Reality Box” และการระบายความร้อนด้วยแรงดันสูงอย่างแม่นยำ
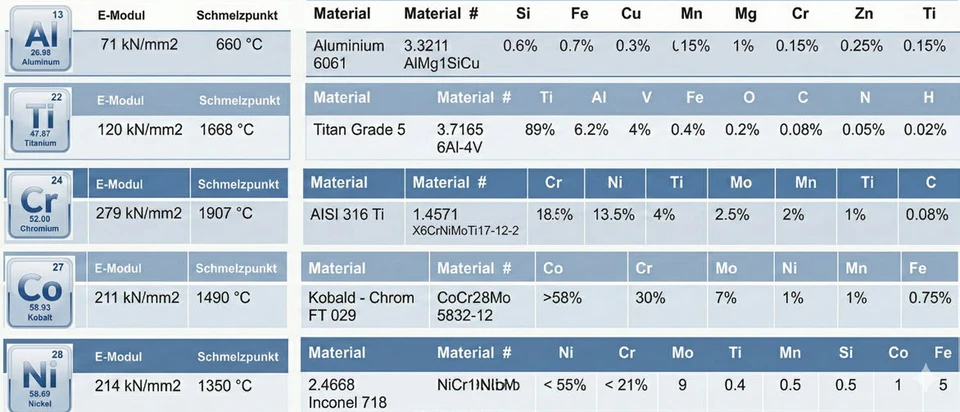
กฎเหล็ก 4 ข้อในการพิชิตงานกัด Titanium และ Inconel
- เข้าใจพฤติกรรมความร้อนและการแข็งตัวจากการทำงาน (Thermal Trapping & Work-Hardening): ไทเทเนียมกักเก็บความร้อนไว้ที่คมตัดถึง 80% ส่วน Inconel จะแข็งตัวขึ้นทันทีหากคมตัดเกิดการถูไถ
- คุมค่าป้อนต่อฟันในกรอบ “$f_z$ Reality Box”: ห้ามลดค่า $f_z$ จนต่ำกว่ารัศมีคมตัด ($r_\beta$) เพราะจะเปลี่ยนการเฉือนเป็นการเสียดสีและทำลายทูลในไม่กี่วินาที
- ใช้กลยุทธ์ Climb Milling ร่วมกับระยะกินลึกด้านข้างต่ำ ($a_e \le 8\%\text{–}15\%\ D$): ลดเวลาที่คมตัดจมอยู่ในเนื้อโลหะร้อนเพื่อให้มีจังหวะระบายความร้อนในแต่ละรอบการหมุน
- ระบบหล่อเย็นทะลุผ่านทูลแรงดันสูง (70–100 bar) และ Supercritical $\text{CO}_2$: ทะลวงม่านไอน้ำที่จุดตัดและหักเศษโลหะเหนียวได้อย่างเด็ดขาด
Read your interested topic
1. โลหะวิทยาของ Titanium Ti-6Al-4V และ Inconel 718: ทำไมทูลทั่วไปจึงพังเสียหายในไม่กี่นาที
คำกล่าวของซุนวูที่ยกมาเป็นบทนำของภาคผนวก A12 (หน้า 152) คือหัวใจของการกัดวัสดุพิเศษ: “หากคุณรู้จักธรรมชาติของวัสดุชิ้นงานและรู้จักขีดจำกัดของเครื่องมือตัด คุณจะไม่ต้องกลัวความล้มเหลวในการกัดแม้ร้อยครั้ง” ความท้าทายทางฟิสิกส์ของวัสดุทั้งสองชนิดสรุปได้ดังนี้:
- การนำความร้อนต่ำมาก (Ultra-Low Thermal Conductivity): เหล็กกล้าทั่วไปมีค่าการนำความร้อนประมาณ $50\ \text{W/m}\cdot\text{K}$ จึงระบายความร้อนออกไปกับเศษโลหะได้เกือบหมด แต่ ไทเทเนียม Ti-6Al-4V มีค่าการนำความร้อนเพียง $\sim 6.7\ \text{W/m}\cdot\text{K}$ (และ Inconel ประมาณ $11\ \text{W/m}\cdot\text{K}$) ส่งผลให้ ความร้อนจากการตัดกว่า 75%–80% ถูกกักสะสมอยู่ที่ปลายคมตัดคาร์ไบด์โดยตรง จนอุณหภูมิพุ่งเกิน 900 °C!
- ค่าโมดูลัสยืดหยุ่นต่ำของไทเทเนียม (Low Young’s Modulus $\sim 110\ \text{GPa}$): คิดเป็นเพียงครึ่งหนึ่งของเหล็กกล้า ทำให้ไทเทเนียมมีพฤติกรรม “เด้งหนีคมตัด” (Springback / Elastic Deflection) ก่อให้เกิดการสั่นสะท้านและเสียดสีที่ผิวหลังคมตัด
- การแข็งตัวเมื่อถูกกระทำอย่างรุนแรงของ Inconel 718 (Severe Work-Hardening): ในขณะถูกเฉือน โครงสร้างผลึกของ Inconel จะเกิดการอัดตัวและแข็งขึ้นทันทีที่ผิวหน้างาน พร้อมทั้งมีอนุภาคคาร์ไบด์ที่แข็งมากแทรกอยู่ภายในเนื้อโลหะซึ่งคอยขูดขีดให้คมตัดสึกหรอเป็นร่องลึก (Notch Wear)
2. กล่องความจริงของค่าป้อนต่อฟัน (The fz Reality Box): ความจริงที่โปรแกรมเมอร์ต้องรู้
เมื่อผู้ควบคุมเครื่องเห็นว่าวัสดุอย่าง Titanium หรือ Inconel มีความแข็งและเหนียวสูง สัญชาตญาณที่ผิดพลาดที่สุดคือการ “หรี่เปอร์เซ็นต์ Feedrate ลงให้ช้าที่สุดเพื่อถนอมทูล” ในภาคผนวก A12 (หน้า 187) ได้อธิบายแนวคิดสำคัญที่เรียกว่า “กล่องความจริงของ $f_z$ (The $f_z$ Reality Box)” ซึ่งชี้ให้เห็นว่าวัสดุเครื่องมือตัดที่ดีที่สุดก็ไม่สามารถช่วยได้หากค่าป้อนต่อฟัน ($f_z$) หลุดออกจากหน้าต่างการทำงานที่ถูกต้อง:
- โซนอันตรายด้านต่ำ (Rubbing / Ploughing Zone — $f_z$ ต่ำเกินไป): คมตัดคาร์ไบด์ทุกชิ้นมีรัศมีมนที่ปลายคมตัดระดับไมครอน ($r_\beta$) หากตั้งค่า $f_z$ หรือความหนาเศษตัดเฉลี่ย ($h_m$) ต่ำกว่ารัศมีคมตัดนี้ คมตัดจะไม่สามารถจิกเข้าเฉือนเนื้อโลหะได้ แต่จะกลายเป็น การไถและถูไถไปบนผิวชิ้นงาน (Rubbing instead of Cutting) ก่อให้เกิดความร้อนมหาศาลและทำให้ผิว Inconel/Titanium แข็งตัวทันที ส่งผลให้ทูลไหม้ในเวลาไม่กี่วินาที!
- โซนอันตรายด้านสูง (Mechanical Overload Zone — $f_z$ สูงเกินไป): หากป้อน $f_z$ สูงเกินขีดจำกัดความเหนียวของคาร์ไบด์ แรงเฉือนจะทำให้คมตัดบิ่นกะเทาะ (Chipping / Fracture)
- โซนการทำงานที่เหมาะสม (The Sweet Spot / Reality Box): ต้องคำนวณค่าป้อนพร้อมใช้ การชดเชยความบางของเศษตัด (Radial Chip Thinning Compensation) เมื่อใช้ระยะกินลึกด้านข้างต่ำ ($a_e < 50\%\ D$) เพื่อให้ความหนาเศษตัดจริง ($h_m$) อยู่ในช่วง $0.04\text{–}0.10\ \text{mm}$ อย่างสม่ำเสมอ
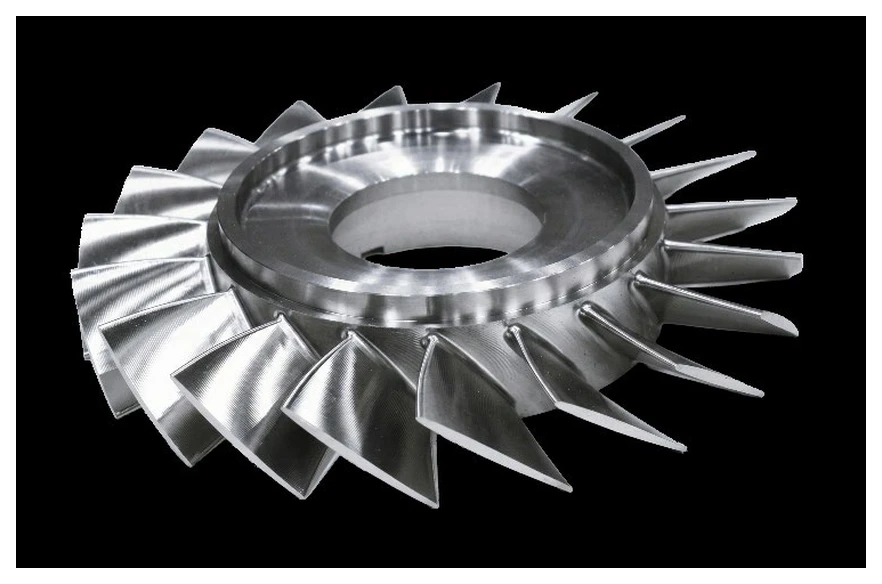
3. พารามิเตอร์การตัด การเลือกชั้นเคลือบผิว และกลยุทธ์การกัดตามเข็ม (Climb Milling)
นอกจากการควบคุมค่า $f_z$ แล้ว คู่มือปฏิบัติการกัดไทเทเนียมและซูเปอร์อัลลอยในภาคผนวก A12 ได้กำหนดแนวทางเชิงวิศวกรรมที่ต้องปฏิบัติอย่างเคร่งครัด ดังนี้:
| พารามิเตอร์สำคัญ | Titanium (Ti-6Al-4V) | Inconel 718 / HRSA | เหตุผลทางวิศวกรรม |
|---|
| ความเร็วตัด ($V_c$, คาร์ไบด์) | 45 – 80 m/min (HDC สูงถึง 110 m/min) | 25 – 45 m/min (เซรามิก 500–800 m/min) | จำกัดอุณหภูมิที่ปลายคมตัดไม่ให้เกินจุดอ่อนตัวของสารยึดเกาะโคบอลต์ |
| ระยะกินลึกด้านข้าง ($a_e$) | 8% – 15% ของ $D$ | 5% – 12% ของ $D$ | ลดมุมสัมผัสเพื่อให้คมตัดมีเวลาหมุนออกมาสัมผัสน้ำหล่อเย็นมากกว่า 85% ของรอบหมุน |
| ทิศทางการกัด | Climb Milling (กัดตาม) เท่านั้น | Climb Milling + เดินทูลโค้งเข้างาน | เริ่มเฉือนจากเศษหนาไปออกเศษบาง ป้องกันการถูไถตอนเริ่มตัดและการเชื่อมติดของเศษ |
| ชั้นเคลือบผิวที่แนะนำ | AlTiN / TiAlN / AlCrN (ห้ามใช้ TiC/TiCN) | PVD AlTiN / TiSiN นาโนคอมโพสิต | สร้างชั้นฟิล์ม $\text{Al}_2\text{O}_3$ ป้องกันความร้อนและลดปฏิกิริยาเคมีเชื่อมติด (Galling) |
การใช้ดอกกัดที่มี มุมเกลียวไม่เท่ากันและระยะห่างฟันไม่เท่ากัน (Variable Helix & Variable Pitch End Mills) จำนวน 5–7 ฟัน จะช่วยทำลายจังหวะการสั่นพ้อง (Chatter Harmonics) ทำให้ได้ผิวงานที่เรียบเนียนและเสถียรสูงสุด
4. เทคโนโลยีหล่อเย็นแรงดันสูง (70–100 bar) และการหล่อเย็นด้วย Supercritical CO2
เมื่อกัด Titanium และ Inconel ด้วยความเร็วและภาระงานสูง ความร้อนที่จุดตัดจะทำให้น้ำหล่อเย็นที่ฉีดด้วยแรงดันต่ำทั่วไปเดือดกลายเป็นไอทันทีก่อนที่จะเข้าไปถึงปลายคมตัด เกิดเป็น “ม่านไอน้ำกั้นความร้อน” (Leidenfrost Vapor Barrier) ที่ทำให้ปลายคมตัดขาดการหล่อเย็น
ภาคผนวก A13 (หน้า 193–202) ได้แนะนำ 2 เทคโนโลยีการหล่อเย็นขั้นสูงสำหรับงาน 5 แกนเกรดการบิน:
- ระบบน้ำหล่อเย็นทะลุผ่านแกนสปินเดิลแรงดันสูง (High-Pressure Through-Spindle Coolant: 70–100 bar): ลำเจ็ทความเร็วสูงที่พุ่งออกจากรูภายในตัวดอกกัดโดยตรงจะทะลวงม่านไอน้ำเข้าสู่บริเวณเฉือน (Shear Zone) ช่วยลดอุณหภูมิคมตัดอย่างฉับพลัน ทำหน้าที่เป็นลิ่มไฮดรอลิกงัดเศษโลหะให้หักเป็นชิ้นสั้นๆ และกวาดเศษออกจากโพรงลึกทันที
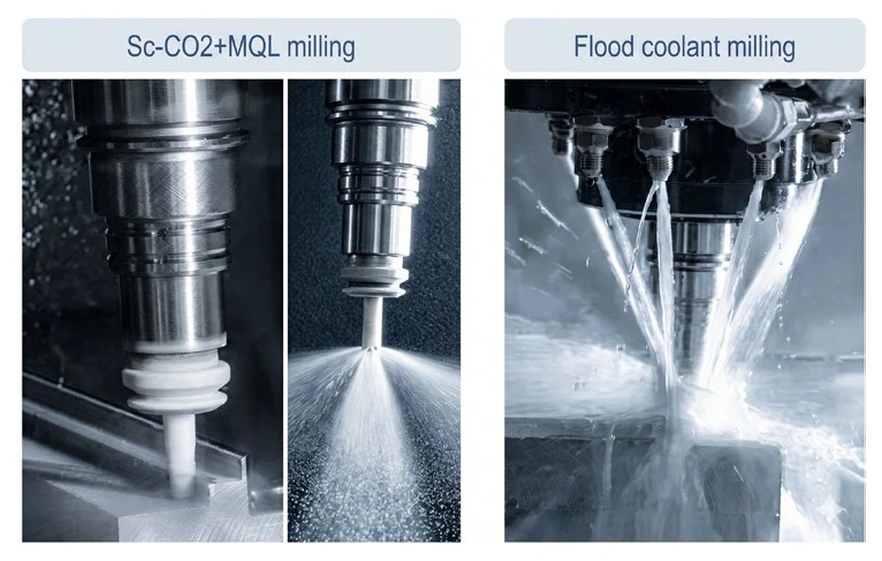
- การหล่อเย็นด้วยคาร์บอนไดออกไซด์ภาวะวิกฤติยิ่งยวด (Supercritical $\text{CO}_2$ Cooling — หน้า 201–202): โดยการอัดก๊าซ $\text{CO}_2$ ให้เกินจุดวิกฤติ (อุณหภูมิ $> 31\ ^\circ\text{C}$, แรงดัน $> 74\ \text{bar}$) สารจะมีความหนาแน่นเหมือนของเหลวแต่ไหลซึมผ่านรูเล็กๆ ได้เหมือนก๊าซ และเมื่อพุ่งออกที่ปลายดอกกัดจะขยายตัวสร้างความเย็นจัดระดับติดลบ (Cryogenic Effect) ควบคู่กับการผสมละอองน้ำมัน MQL ปริมาณจิ๋ว ช่วยเพิ่มความเร็วตัดในไทเทเนียมและ Inconel ได้สูงขึ้นถึง 30–50% พร้อมได้ชิ้นงานที่แห้งสะอาดปราศจากคราบตกค้าง
![Line Machine Tech]()
![facebook Machine Tech]()