



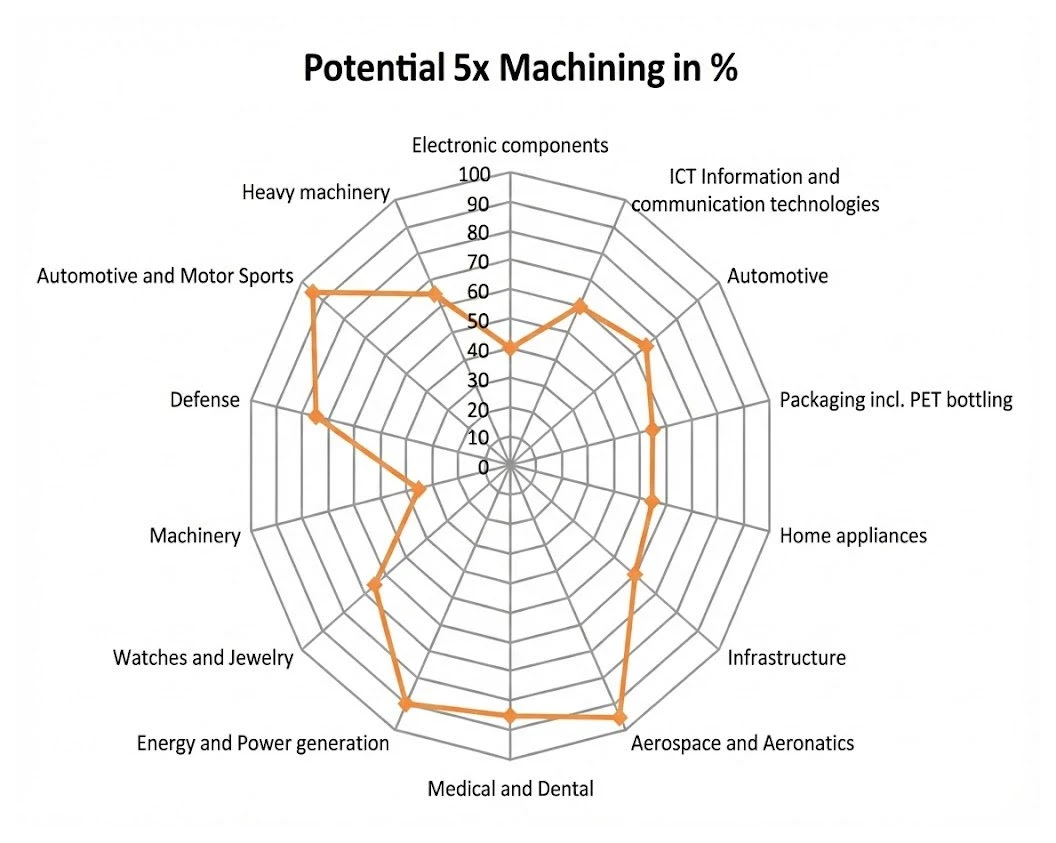
ความเป็นเลิศที่แท้จริงในอุตสาหกรรมการตัดเฉือนด้วยเครื่องจักรกล CNC 5 แกน (5-Axis Machining) ไม่ได้วัดกันที่การผลิตชิ้นงานชิ้นแรกให้ผ่านเกณฑ์ความเผื่อในวันนี้เท่านั้น แต่วัดกันที่ความสามารถในการรักษาความแม่นยำระดับไมครอน ความเสถียรของกระบวนการ และความคุ้มค่าทางเศรษฐศาสตร์ให้คงอยู่ได้อย่างต่อเนื่องตลอดระยะเวลา 5 ถึง 10 ปีขึ้นไป ตามแนวคิดหลักในบทนำและภาคผนวก A12, A13 และ A16 ของหนังสือ The Art & Science of 5-Axis Machining โดย Roland Zaugg ระบุไว้อย่างชัดเจนว่า: "หากเนื้อหาหลักอธิบายว่าจะผลิตอย่างแม่นยำได้อย่างไร ภาคผนวกและการจัดการอย่างยั่งยืนคือคำตอบว่า เหตุใดความแม่นยำนั้นจึงสามารถคงอยู่ได้ในระยะยาว"
การผลิตอย่างยั่งยืน (Sustainable 5-Axis Manufacturing) ในมุมมองวิศวกรรมสมัยใหม่ เป็นการหลอมรวมเสาหลัก 4 มิติเข้าด้วยกัน ได้แก่ ประสิทธิภาพการใช้ทรัพยากรและพลังงาน (Resource & Energy Efficiency) ผ่านระบบการผลิตแบบผสมผสาน (Hybrid Manufacturing) และกลยุทธ์การกัดสมรรถนะสูง, วิศวกรรมของเหลวหล่อเย็นและความปลอดภัยด้านอาชีวอนามัย (Eco-Coolant Engineering & Operator Health), วินัยในการบำรุงรักษาเชิงป้องกัน (Preventive Maintenance Discipline) สำหรับสปินเดิลและหัวจับเครื่องมือ และการรักษามาตรฐานทางเรขาคณิตด้วย การสอบเทียบเชิงจลนศาสตร์และการชดเชยความร้อนแบบวงจรปิด (Closed-Loop Kinematic Calibration & Thermal Compensation)
เมื่อโรงงานสามารถประสานกระแสการไหลของวัสดุ (Material Flow) ทรัพยากร (Resource Flow) และข้อมูลดิจิทัล (Data Flow) เข้ากับระเบียบวินัยในการดูแลเครื่องจักรอย่างเป็นระบบ เครื่องกัด 5 แกนจะเปลี่ยนสถานะจากเครื่องจักรที่เสื่อมสภาพตามเวลา ให้กลายเป็นสินทรัพย์เชิงกลยุทธ์ที่สร้างผลกำไรและความเชื่อมั่นได้อย่างยั่งยืน
KinematicsOpt, AMC, VCS, MRZP) และการตรวจสอบเชิงปริมาตร 43 องศาอิสระ เพื่อรักษาความแม่นยำ TCP ภายใน ±5–10 µm ตลอดอายุเครื่องจักรรากฐานของการผลิตอย่างยั่งยืนเริ่มต้นตั้งแต่การออกแบบสถาปัตยกรรมเวิร์กโฟลว์ที่ลดการสูญเสียวัตถุดิบ พลังงาน และเวลาว่างของเครื่องจักร (Non-Productive Idle Time) ในบทนำและบทที่ 1 (หน้า 10–18) Roland Zaugg ชี้ให้เห็นว่าอนาคตของอุตสาหกรรมการผลิตไม่ได้อยู่ที่การแข่งขันกันระหว่างเทคโนโลยีการพิมพ์ 3 มิติกับเครื่องกัด CNC แต่อยู่ที่ โซลูชันการผลิตแบบผสมผสาน (Hybrid Manufacturing) ซึ่งเชื่อมโยงการขึ้นรูปเติมเนื้อวัสดุ (Additive Manufacturing เช่น Powder Bed Fusion: DMLS, SLM, EBM) หรือชิ้นงานหล่อใกล้เคียงรูปร่างจริง (Near-Net-Shape Blanks) เข้ากับการกัดเก็บผิวละเอียดความแม่นยำสูงบนเครื่อง 5 แกน (Subtractive 5-Axis Finishing)
การผลิตแบบ Additive เพียงอย่างเดียวไม่สามารถสร้างพิกัดความเผื่อของการสวมประกอบ (ISO Fits) หรือความเรียบผิวระดับฟังก์ชันการทำงานได้ แต่เมื่อใช้สร้างชิ้นงานต้นแบบที่มีช่องระบายความร้อนภายในซับซ้อน (Conformal Cooling) แล้วนำมาจับยึดบนระบบอ้างอิงพาเลทเดียวกันเพื่อกัดเก็บผิวด้วยเครื่อง 5 แกน จะช่วยลดปริมาณเศษโลหะที่ต้องปาดทิ้ง (Buy-to-Fly Ratio) ในวัสดุราคาแพงอย่างไทเทเนียมและอินโคเนลลงได้ถึง 60–80% นอกจากนี้ การประสาน กระแสการไหลทั้ง 3 ด้าน (Material Flow, Resource Flow, และ Data Flow) ผ่านระบบ Digital Twin และกลยุทธ์การกัดแบบ HDC (High-Dynamic Cutting) ที่ลดเวลาการตัดเฉือนลง 30–45% ยังช่วยลดการใช้พลังงานไฟฟ้าของสปินเดิลและปั๊มน้ำหล่อเย็นต่อชิ้นงานได้อย่างมีนัยสำคัญ
อีกหนึ่งกุญแจสำคัญของความยั่งยืนทางเศรษฐกิจคือ การเพิ่มอัตราการใช้งานสปินเดิล (Spindle Utilization) ด้วยระบบจับยึดอ้างอิงศูนย์ (Zero-Point Clamping & Pallet Systems) ดังตารางวิเคราะห์ความคุ้มค่าจากหนังสือ (หน้า 138–139):
| ตัวชี้วัดความยั่งยืนและผลิตภาพ (Metric) | การตั้งงานแบบดั้งเดิม (Conventional Set-up) | ระบบพาเลท Zero-Point & เวิร์กโฟลว์ 5 แกน | ผลลัพธ์ด้านความยั่งยืนและเศรษฐศาสตร์ |
|---|---|---|---|
| เวลาตั้งงานต่อกะ (8 ชม./วัน) | 4.0 ชั่วโมง (ตั้งงานบนโต๊ะเครื่อง) | 0.5 ชั่วโมง (เตรียมงานนอกเครื่อง External Setup) | ลดเวลาสูญเปล่าของเครื่องจักร (Idle Time) ลง 87.5% |
| เวลาสปินเดิลทำงานจริงต่อสัปดาห์ (5 วัน) | 20.0 ชั่วโมง/สัปดาห์ | 37.5 ชั่วโมง/สัปดาห์ | เพิ่มผลผลิตเกือบ 2 เท่าตัวโดยไม่ต้องซื้อเครื่องจักรเพิ่มหรือขยายอาคารโรงงาน |
| เงินลงทุนรวมและรายได้ต่อสัปดาห์ (ที่ 50 €/ชม.) | ลงทุน 150,000 € / รายได้ 1,000 €/สัปดาห์ | ลงทุน 160,000 € / รายได้ 1,875 €/สัปดาห์ | ลดระยะเวลาคืนทุน (Payback Period) จาก 150 สัปดาห์ เหลือเพียง 85 สัปดาห์ |
| การใช้พลังงานและวัตถุดิบต่อชิ้นงาน | ปาดก้อนตันหลายขั้นตอน เสี่ยงคลาดเคลื่อนสะสม | Hybrid Near-Net-Shape + กัด 5 แกนในการจับยึดเดียว | ลดพลังงานไฟฟ้าต่อชิ้นลง 30–45% และลดของเสียจากการจับยึดซ้ำ (Re-clamping Scrap) |
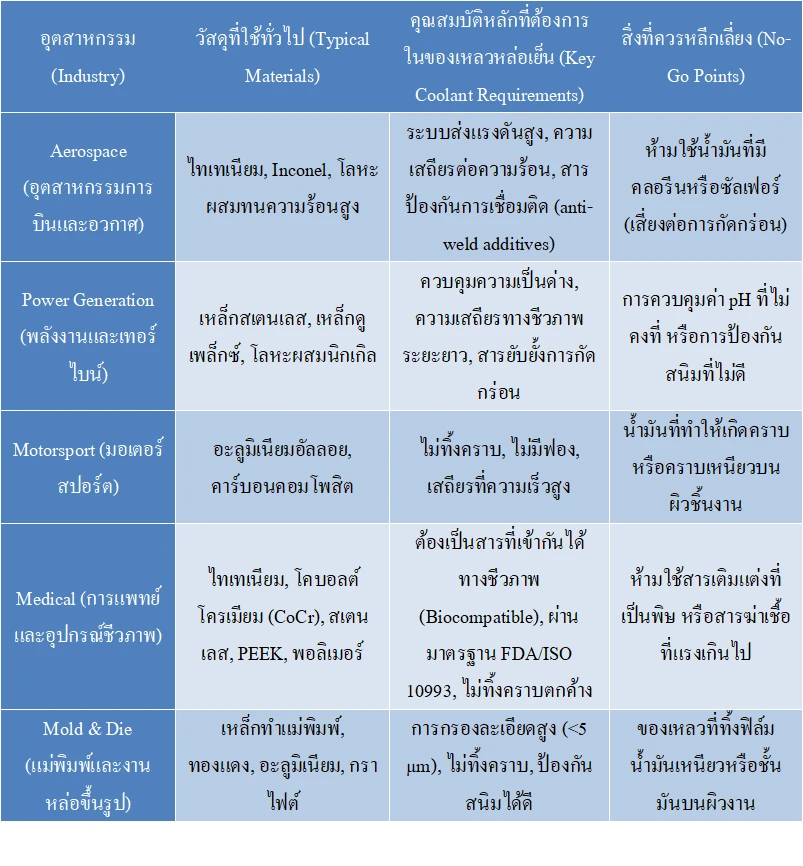
ในภาคผนวก A13 (หน้า 188–205) Roland Zaugg เปรียบเทียบของเหลวหล่อเย็นว่าไม่ใช่แค่วัสดุสิ้นเปลืองราคาถูก แต่คือ "กระแสเลือดของกระบวนการตัดเฉือนโลหะ (The Lifeblood of Metal Cutting)" และพบว่า กว่า 80% ของปัญหาที่เกิดกับน้ำหล่อเย็นไม่ได้เกิดจากสูตรเคมีบกพร่อง แต่เกิดจากการละเลยการบำรุงรักษา! การสร้างความยั่งยืนด้านของเหลวหล่อเย็น สิ่งแวดล้อม และสุขภาพของผู้ปฏิบัติงาน ต้องอาศัยการควบคุมพารามิเตอร์ทางเคมีวิศวกรรมอย่างเคร่งครัด:
Blasogrind GTC 7 ร่วมกับระบบกรองละเอียด ≤ 5 µm) พิสูจน์แล้วว่าสามารถใช้น้ำหล่อเย็นชนิดเดียวกันกัดทั้ง อะลูมิเนียม ทองแดง และอิเล็กโทรดกราไฟต์ ในเครื่องเดียวโดยไม่เกิดการปนเปื้อนข้ามวัสดุ ช่วยขจัดฝุ่นผงกราไฟต์ฟุ้งกระจายในอากาศ ยืดอายุทูล และประหยัดต้นทุนการสลับตั้งงานได้ถึงหลักแสนยูโรต่อปี| พารามิเตอร์ระบบหล่อเย็นและอาชีวอนามัย | ค่าเป้าหมายมาตรฐาน (Target Spec) | ความเสี่ยงหากควบคุมผิดพลาด (Risk of Deviation) | มาตรการจัดการอย่างยั่งยืน (Sustainable Action) |
|---|---|---|---|
| ความกระด้างของน้ำ (Water Hardness) | 8 – 20 °dH | < 5 °dH เกิดฟองจัด/สนิม; > 25 °dH เกิดคราบสบู่เหนียว (Soap Scum) |
ปรับสภาพน้ำด้วยระบบ RO หรือ Water Softener ให้เหมาะกับภูมิภาคก่อนผสม |
| ความเข้มข้นและค่าความเป็นกรด-ด่าง | ความเข้มข้น 6 – 10% ค่า pH 8.5 – 9.4 |
pH < 8.0 เกิดสนิมและแบคทีเรียส่งกลิ่นเหม็น; pH > 9.5 ระคายเคืองผิวหนังพนักงาน |
ตรวจวัดด้วย Refractometer และ pH Meter ทุกสัปดาห์; เติมอากาศและดูด Tramp Oil |
| การควบคุมฝุ่นและโคบอลต์ละลายน้ำ (Co-59) | ระบบกรองละเอียด ≤ 5 µm + ระบบดูดละออง Mist Collector | โคบอลต์จาก WC-Co / CoCr ละลายในละอองน้ำหล่อเย็น เสี่ยงพังผืดในปอดและมะเร็ง (Carc. 1B) | ใช้ไส้กรอง ≤ 5 µm, ติดตั้งเครื่องดูดละอองอากาศ, ใช้สูตรยับยั้งการชะละลายโคบอลต์ และสวม FFP3 |
| ทางเลือกที่เป็นมิตรต่อสิ่งแวดล้อม | Boron/Formaldehyde-Free, MQL หรือ Cryogenic CO2/LN2 | น้ำหล่อเย็นเก่าจัดเป็นของเสียอันตรายที่มีต้นทุนการกำจัดสูงและติดข้อบังคับ REACH/OSHA | ใช้ MQL ในงานอะลูมิเนียม/HSC และใช้ Cryogenic CO2 ในงานการแพทย์/ไทเทเนียม |
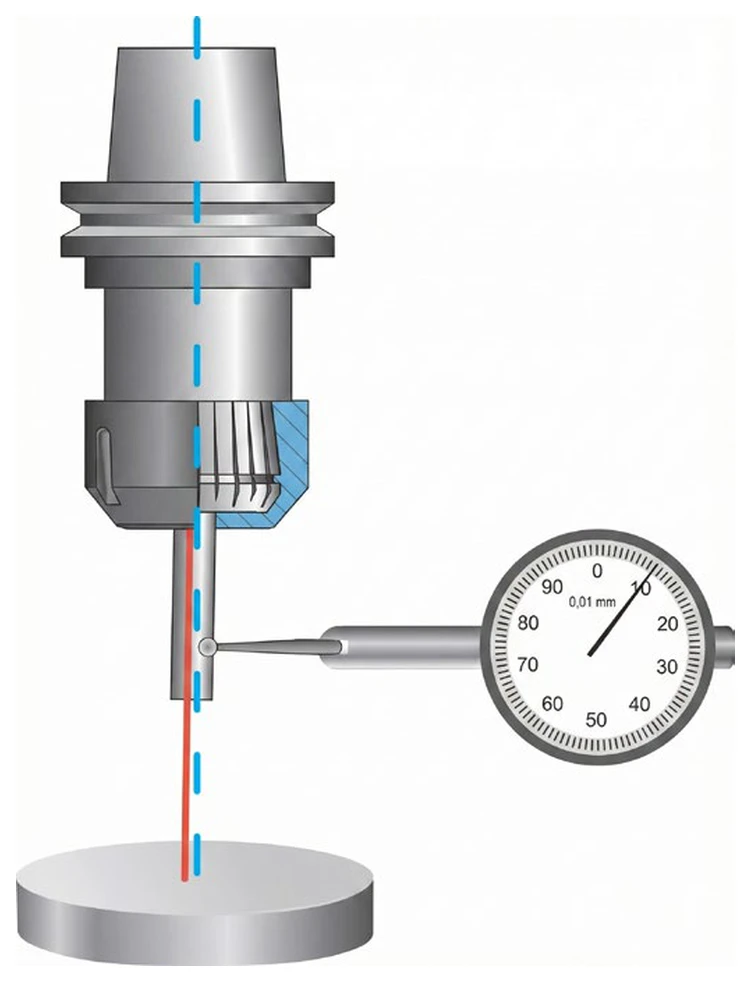
ความแม่นยำของเครื่องกัด 5 แกนจะเสื่อมถอยลงอย่างรวดเร็วหากขาดวินัยในการดูแลรักษาจุดสัมผัสเชิงกล ในบทที่ 10 (หน้า 129–131) Roland Zaugg เน้นย้ำว่าแม้แต่หัวจับเครื่องมือตัดและระบบจับยึดชิ้นงานที่มีความแม่นยำสูงที่สุดก็มีอายุการใช้งานจำกัด (Wear Items) และต้องได้รับการตรวจสอบตาม "รายการตรวจสอบและบำรุงรักษารวม (Combined Inspection & Maintenance Checklist)" เพื่อปกป้องตลับลูกปืนสปินเดิลและรักษาความสามารถในการทำซ้ำระดับไมครอน
1. โปรโตคอลการดูแลอินเทอร์เฟซระหว่างสปินเดิลกับหัวจับ (Spindle-to-Holder Interface Maintenance):
2. โปรโตคอลการดูแลกลไกยึดจับทูลและระบบจับยึดชิ้นงาน (Holder-to-Tool & Workholding Maintenance):
| จุดตรวจสอบบำรุงรักษา (Inspection Point) | ความถี่ในการดำเนินการ (Interval) | เครื่องมือและวิธีการตรวจสอบ (Method & Tooling) | เกณฑ์การตัดสินใจ / การแก้ไข (Action Threshold) |
|---|---|---|---|
| ผิวเทเปอร์สปินเดิลและหน้าแปลนหัวจับ (HSK / BT / PSC) | ทุกครั้งที่เปลี่ยนทูล / ทุกกะทำงาน | เช็ดด้วยผ้าไร้ขุยชุบแอลกอฮอล์ + ตรวจหาคราบสีน้ำตาล (Fretting) | หากพบรอย Fretting หรือรอยบุบ ต้องปลดระวางหัวจับทันที ห้ามขัดแต่งด้วยมือ |
| ค่าความเยื้องศูนย์รวมของชุดทูล (TIR Runout @ 3×D) | ทุกครั้งที่ประกอบทูลใหม่ และหลังเกิดเหตุโหลดเกิน/ดอกหัก | วัดด้วยนาฬิกาวัดหรือระบบออปติคอลบนเครื่อง Presetter ที่ระยะ 3×D | ต้องได้ TIR ≤ 3 µm (งานละเอียด) หากเกินให้เปลี่ยนคอลเล็ตหรือเช็กหัวจับ |
| แรงดึงก้านสปินเดิล (Spindle Drawbar Force) และแรงยึดทูล | ทุกเดือน หรือ ทุกไตรมาส | ใช้ Drawbar Force Gauge และเครื่องเช็กแรงบิดหัวจับ Hydraulic / powRgrip | หากแรงดึงตกต่ำกว่าค่ามาตรฐาน OEM ต้องตั้งค่าหรือเปลี่ยนชุดสปริง Drawbar |
| ชุดคอลเล็ต ซีลแรงดันสูง (80 bar) และหัวจับ Zero-Point | ทุก 6–12 เดือน (หรือตามรอบการหนีบ) | ตรวจการรั่วซึมของน้ำหล่อเย็น ตรวจรอยสึกในรูคอลเล็ต และเช็กแรงล็อกพาเลท | เปลี่ยนคอลเล็ตและซีลตามกำหนด; ทำความสะอาดช่องระบายเศษฟิกซ์เจอร์ทุกกะ |
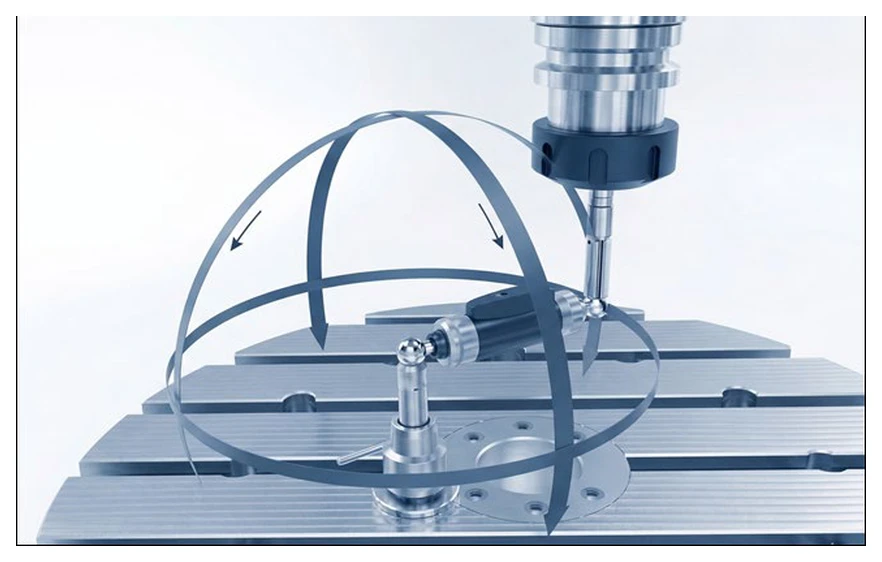
หัวใจสำคัญที่สุดที่จะทำให้เครื่องกัด 5 แกนสามารถผลิตชิ้นงานในวันพรุ่งนี้และอีกหลายปีข้างหน้าได้แม่นยำเหมือนวันแรกที่ติดตั้งเสร็จ คือ "การสอบเทียบเชิงจลนศาสตร์และการชดเชยความร้อนอย่างต่อเนื่อง (Continuous Kinematic Calibration & Thermal Compensation)" ตามเนื้อหาในภาคผนวก A16 (หน้า 228–235) Roland Zaugg สรุปหลักการสำคัญไว้ว่า: "เครื่องจักร 5 แกนไม่ว่าจะมีราคาสูงเพียงใด จะมีความแม่นยำได้เท่ากับค่าทางเรขาคณิตที่ระบบควบคุม (Controller) รับรู้เท่านั้น"
เมื่อเวลาผ่านไป โครงสร้างเครื่องจักรย่อมเกิดการเปลี่ยนแปลงทางกายภาพจากการเปลี่ยนแปลงอุณหภูมิแวดล้อมเกิน ±2 °C, ความร้อนสะสมจากการทำงาน, การเปลี่ยนฤดูกาล, การวางฟิกซ์เจอร์ที่มีน้ำหนักมากบนโต๊ะหมุน หรือแรงกระแทกจากการทำงาน ส่งผลให้ตำแหน่งจุดศูนย์กลางการหมุนจริง (Center of Rotation: CoR / Pivot Point) และมุมเอียงของแกนหมุนเบี่ยงเบนไปจากแบบจำลองทางคณิตศาสตร์ในคอนโทรลเลอร์ (Kinematic Model) หากละเลยการสอบเทียบ จะเกิด ความคลาดเคลื่อนสะสมถึง 20–50 µm ต่อระยะทาง 100 มม. และเกิดรอยขั้นบันไดหรือคลื่น Scallop ในโซนรอยต่อของการกัด 5 แกนพร้อมกันทันที
ระดับของการสอบเทียบและตารางความถี่มาตรฐานในโรงงาน (ภาคผนวก A16 หน้า 229–235):
KinematicsOpt / Cycle 451 / Cycle 307 บน Heidenhain, AMC – Autonomous Machine Calibration บน Mikron, CYCLE800 / VCS บน Siemens, 5-Axis Auto Tuning บน Okuma, MAZA-CHECK บน Mazak, MRZP บน Haas และ 3D quickSET บน DMG MORI) ซึ่งช่วยดึงความแม่นยำของจุด TCP กลับมาอยู่ที่ ±5–10 µm ภายในเวลาไม่กี่นาที| ระดับการสอบเทียบ (Calibration Tier) | ความถี่ที่แนะนำ (Interval) | เหตุการณ์กระตุ้น (Trigger Event) | เครื่องมือ / ฟังก์ชันที่ใช้ (Tools & Cycles) |
|---|---|---|---|
| 1. หัววัดโพรบ 3D และชุดตั้งทูล (Probe & Tool Setter) | ทุกวัน / ทุกกะการทำงาน | เปลี่ยนก้าน Stylus, เครื่องชน, หรือค่าเบี่ยงเบน > 5 µm | Ring Gauge, ลูกบอลอ้างอิง และรอบสอบเทียบโพรบในตัวเครื่อง |
| 2. ตรวจสอบคิเนมาติกแบบย่อ (3+2 Kinematic Check) | รายสัปดาห์ หรือ ทุกล็อตงานสำคัญ | อุณหภูมิโรงงานเปลี่ยนเกิน ±2 °C หรือเปลี่ยนฟิกซ์เจอร์หนัก | KinematicsOpt, Mikron AMC, 3D quickSET, MAZA-CHECK, MRZP |
| 3. สอบเทียบ 5 แกนเต็มรูปแบบ (Full 5-Axis Calibration) | รายเดือน หรือ รายไตรมาส | หลังงานซ่อมบำรุง, ย้ายตำแหน่งเครื่อง หรือเกิดการชน | KinematicsComp, Okuma Auto Tuning, Renishaw AxiSet™ Check-Up |
| 4. สอบเทียบเชิงปริมาตร 43 DOF และตรวจสอบ ISO | รายปี (Annual Health Check) | ความคลาดเคลื่อนเชิงเรขาคณิต > 10 µm หรือตรวจรับรองประจำปี | Renishaw QC20-W Ballbar, XR20, Etalon LaserTRACER, Siemens VCS, ชิ้นงานทดสอบ ISO 10791-7 |
© 2022 Machine Tech Co., Ltd. All Rights Reserved. Web design by 1001click.