การบริหารการทำงานในโรงงานยุคใหม่: ความเข้าใจเรื่องการไหลของวัสดุ ทรัพยากร และข้อมูล (Material, Resource, Data Flow)
ในบทที่ 1 ของหนังสือ The Art & Science of 5-Axis Machining (หน้า 16–18) ได้เริ่มต้นด้วยแนวคิดที่เปลี่ยนมุมมองของผู้บริหารโรงงานทั่วโลก นั่นคือ “การกัดชิ้นงานในยุคปัจจุบันไม่สามารถอธิบายได้ด้วยการตัดเฉือนโลหะเพียงอย่างเดียวอีกต่อไป แต่คือผลลัพธ์ของการประสานงานอย่างแม่นยำระหว่างระบบที่เชื่อมโยงถึงกันทั้งหมดในโรงงาน” บ่อยครั้งที่โรงงานลงทุนซื้อเครื่องกัด CNC 5 แกนสมรรถนะสูงเข้ามา แต่กลับพบว่าสปินเดิลทำงานจริงเพียงไม่ถึง 40% ของเวลาทั้งหมด เพราะต้องหยุดรอวัตถุดิบ รอประกอบทูล หรือรอแก้ไขโปรแกรมหน้าเครื่อง
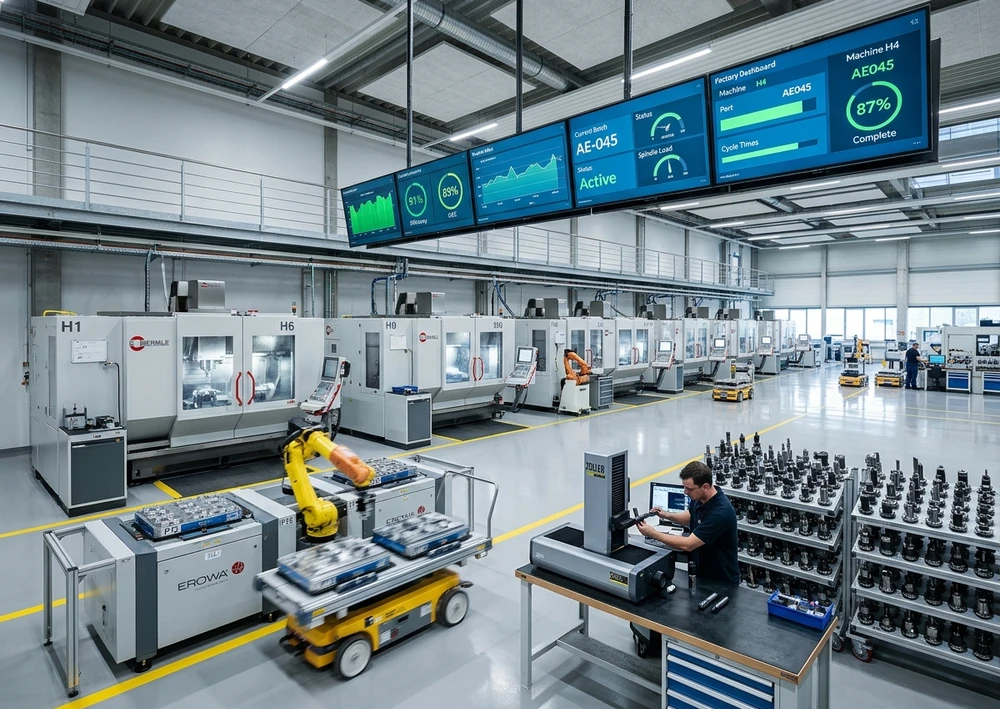
กุญแจสำคัญในการเปลี่ยนโรงงานทั่วไปให้เป็น โรงงานอัจฉริยะที่มีประสิทธิภาพสูง (High-Efficiency Smart Factory) คือการทำความเข้าใจและออกแบบกระแสการไหลหลักทั้ง 3 สาย ได้แก่ 1) การไหลของวัสดุ (Material Flow), 2) การไหลของทรัพยากร (Resource Flow) และ 3) การไหลของข้อมูล (Data Flow) ให้เคลื่อนที่ประสานกันโดยไร้คอขวด
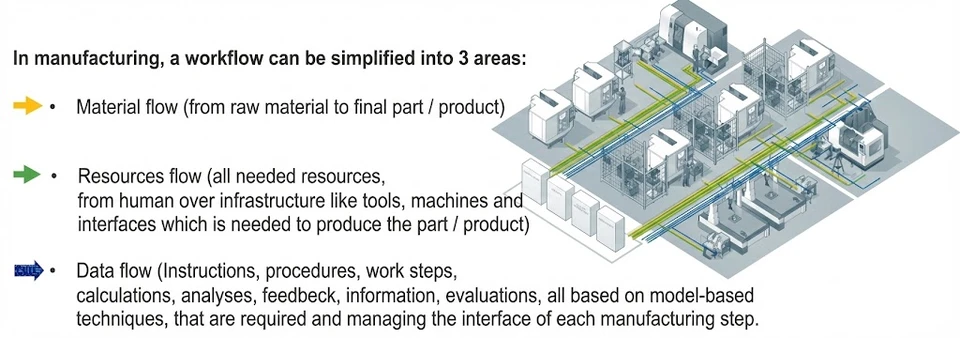
สรุป 3 กระแสการไหลหลักที่ขับเคลื่อนประสิทธิภาพของระบบ CNC 5 แกน
- การไหลของวัสดุ (Material Flow): เส้นทางกายภาพของชิ้นงาน ตั้งแต่การเตรียมก้อนวัตถุดิบ การจับยึดบนพาเลท Zero-Point นอกเครื่อง การตัดเฉือน ไปจนถึงการล้างและวัดคุณภาพขั้นสุดท้าย
- การไหลของทรัพยากร (Resource Flow): การบริหารจัดการอุปกรณ์สนับสนุนทั้งหมด ได้แก่ เครื่องมือตัด โฮลเดอร์ ฟิกซ์เจอร์ ระบบน้ำหล่อเย็น และการตั้งค่าทูลล่วงหน้า (Offline Tool Presetting)
- การไหลของข้อมูล (Data Flow): สายโซ่ดิจิทัลไร้กระดาษ ตั้งแต่ไฟล์ 3D CAD, แม่แบบ CAM, การจำลอง Digital Twin, ใบตั้งงานดิจิทัล ไปจนถึงการส่งข้อมูลย้อนกลับเพื่อปรับปรุงกระบวนการ
Read your interested topic
1. ภาพรวมสถาปัตยกรรมกระบวนการผลิตแบบบูรณาการ (Integrated Manufacturing Workflow)
ในสภาพแวดล้อมของการตัดเฉือนแบบ 5 แกน เครื่องจักรแต่ละเครื่องมีศักยภาพในการผลิตชิ้นงานให้เสร็จสมบูรณ์ได้ในเวลาอันสั้น (Short Cycle Time) ซึ่งหมายความว่าความถี่ในการเปลี่ยนงานและการเตรียมอุปกรณ์จะสูงขึ้นตามไปด้วย หากกระแสการไหลทั้ง 3 สาย (วัสดุ ทรัพยากร และข้อมูล) ไม่มาบรรจบกันที่หน้าเครื่องจักรอย่างพร้อมเพรียงก่อนที่งานชิ้นปัจจุบันจะกัดเสร็จ เครื่องกัด 5 แกนจะต้องจอดรอทันที (Spindle Starvation)
หลักการสำคัญของการบริหารโรงงานยุคใหม่คือ การแยกงานเตรียมการทั้งหมดออกจากการทำงานของสปินเดิล (Separating Internal Setup from External Setup / SMED):
- ขณะสปินเดิลกำลังกัดชิ้นงานปัจจุบัน (Internal Time) ช่างจะต้องเตรียมก้อนวัตถุดิบของงานถัดไปลงบนพาเลท Zero-Point (Material Flow) ประกอบและวัดค่าทูลชุดใหม่ให้พร้อมในรถเข็นทูล (Resource Flow) และโหลดโปรแกรม NC ที่ผ่านการตรวจสอบแล้วเข้าสู่คอนโทรลเลอร์ (Data Flow)
- เมื่อชิ้นงานกัดเสร็จ การเปลี่ยนถ่ายหน้าเครื่องจะใช้เวลาเพียงไม่กี่นาที ช่วยดันอัตราเดินเครื่องจริง (OEE / Spindle Utilization) จากระดับ 40% ขึ้นสู่ 80%–90% ได้อย่างยั่งยืน
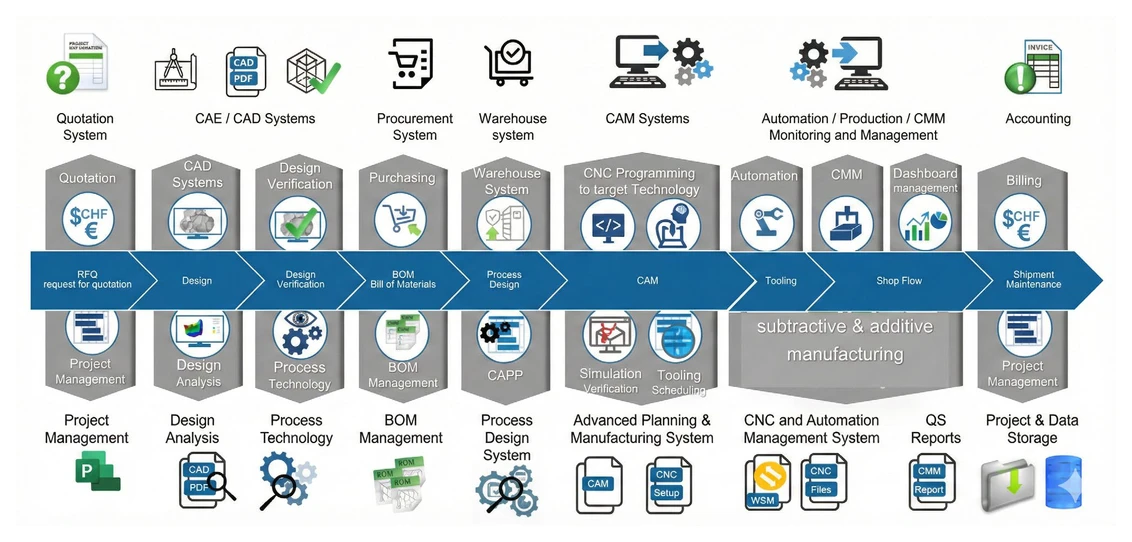
2. การไหลของวัสดุ (Material Flow): การจัดการเส้นทางกายภาพของชิ้นงานอย่างไร้คอขวด
ตามนิยามในบทที่ 1 หัวข้อ 1.1 (หน้า 17) การไหลของวัสดุ (Material Flow) ครอบคลุมส่วนที่เป็นกายภาพของการผลิตทั้งหมด ตั้งแต่การรับวัตถุดิบเข้ามาจนถึงการส่งมอบชิ้นงานสำเร็จรูป ซึ่งในงาน 5 แกนจะต้องออกแบบให้มีความต่อเนื่องสูงสุดใน 5 ขั้นตอนหลัก:
- การเตรียมวัตถุดิบและการทำฐานจับยึด (Stock Preparation & Pre-Machining): การตัดก้อนโลหะให้ได้ขนาดมาตรฐาน การกัดบ่าจับยึดแบบหางเหยี่ยว (Dovetail Preparation) หรือการเจาะรูสำหรับหมุดยึด (Clamping Studs) บนเครื่องขนาดเล็กก่อนส่งขึ้นเครื่อง 5 แกน
- การจับยึดนอกเครื่องจักรด้วยระบบ Zero-Point (Offline Clamping): ติดตั้งก้อนวัตถุดิบลงบนปากกาจับงาน 5 แกนหรือพาเลท Zero-Point ที่สถานีตั้งงานด้านนอก พร้อมทำความสะอาดพื้นผิวอ้างอิง
- การตัดเฉือนหลักและการจัดการเศษโลหะ (5-Axis Machining & Chip Logistics): การลำเลียงพาเลทเข้าสู่เครื่องจักร (ด้วยมือหรือแขนกล Pallet Pool) และการลำเลียงเศษโลหะออกจากเครื่องอย่างต่อเนื่องเพื่อนำไปรีไซเคิลแยกตามชนิดวัสดุ (เช่น แยกเศษไทเทเนียม อะลูมิเนียม และเหล็กออกจากกันเพื่อเพิ่มมูลค่ารีไซเคิล)
- การตัดฐานจับยึด ลบคม และล้างทำความสะอาด (Part-Off, Deburring & Cleaning): การปาดฐานจับยึดด้านที่ 6 ออกและล้างคราบน้ำหล่อเย็นด้วยระบบอัลตราโซนิก
- การวัดตรวจสอบคุณภาพและการบรรจุ (Final Metrology & Packaging): การทวนสอบด้วยเครื่อง CMM และการป้องกันการกระแทกหรือสนิมก่อนส่งมอบ
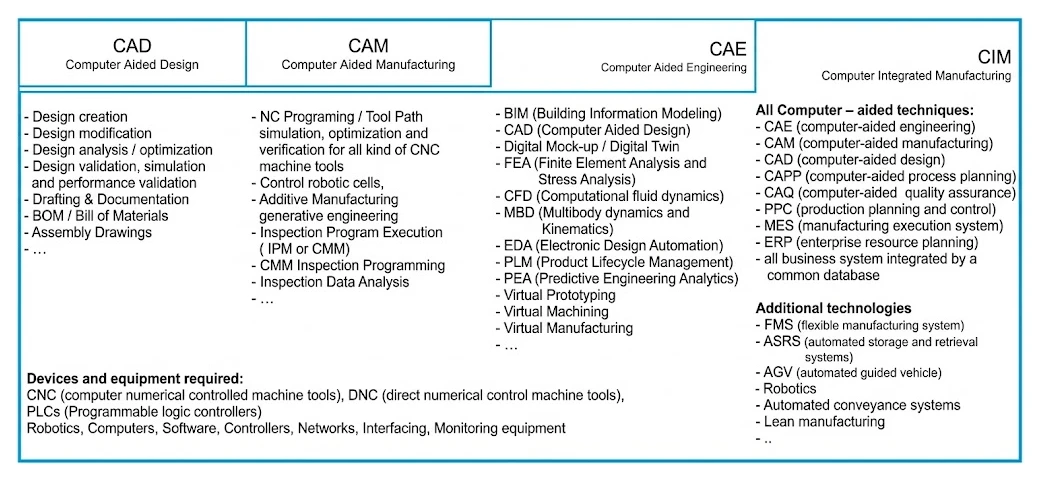
3. การไหลของทรัพยากร (Resource Flow): การบริหารเครื่องมือตัด โฮลเดอร์ ฟิกซ์เจอร์ และของเหลวหล่อเย็น
ในขณะที่ Material Flow คือตัวชิ้นงานที่ถูกแปรรูปแล้วส่งออกไปหาลูกค้า การไหลของทรัพยากร (Resource Flow) (หัวข้อ 1.2 หน้า 17 และหน้า 53–55) คืออุปกรณ์และทรัพยากรการผลิตที่หมุนเวียนอยู่ภายในโรงงานเพื่อทำให้การตัดเฉือนเกิดขึ้นได้อย่างมีเสถียรภาพ:
- วงจรการบริหารเครื่องมือตัดและหัวจับ (Tooling & Holder Lifecycle): ตั้งแต่คลังจ่ายทูลอัตโนมัติ (Tool Dispenser) การประกอบทูลเข้ากับโฮลเดอร์ Shrink-fit หรือ Hydraulic การตรวจสอบความเยื้องศูนย์ (TIR) และการถ่วงสมดุล (Balancing) การวัดความยาวด้วยเครื่อง Tool Presetter การนำไปใช้งานในแม็กกาซีนเครื่องจักร ไปจนถึงการถอดกลับมาตรวจสอบการสึกหรอหรือส่งลับคมใหม่ (Regrinding)
- การจัดการฟิกซ์เจอร์แบบโมดูลาร์ (Modular Workholding Management): การจัดเก็บและบำรุงรักษาปากกาจับงาน 5 แกน แท่นยกสูง (Risers) และหัวจับ Zero-Point ให้มีพิกัดตรงกับฐานข้อมูล CAD เสมอ
- การจัดการของเหลวหล่อเย็นและวัสดุสิ้นเปลือง (Coolant & Consumables Loop): ระบบผสมน้ำหล่อเย็นอัตโนมัติ การกรองเศษละเอียดระดับ 5–20 ไมครอน และการตักคราบน้ำมันลอยหน้า (Tramp Oil Skimming) เพื่อรักษาคุณภาพน้ำหล่อเย็นให้พร้อมใช้งานตลอดเวลา
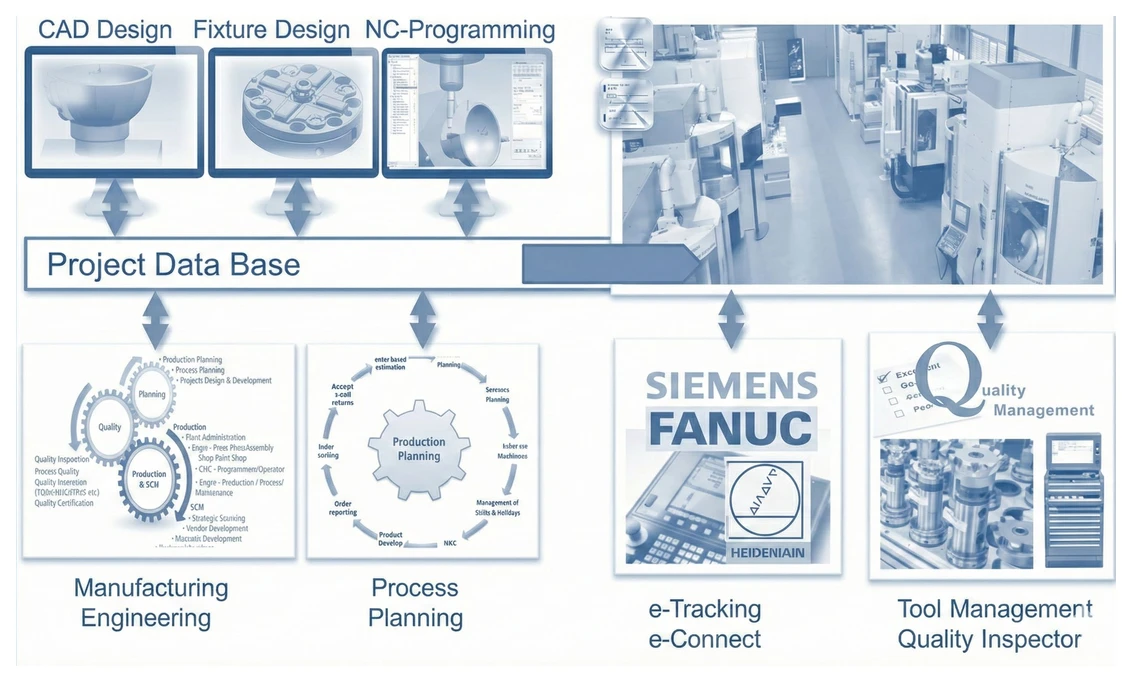
4. การไหลของข้อมูล (Data Flow): การใช้แม่แบบมาตรฐาน (Templates) และวงจรข้อมูลป้อนกลับแบบปิด
องค์ประกอบที่ทำหน้าที่เป็นระบบประสาทสั่งการให้กับทั้งโรงงานคือ การไหลของข้อมูล (Data Flow) (หัวข้อ 1.3 หน้า 18 และข้อแนะนำเชิงปฏิบัติหน้า 77) ในโรงงานที่ขาดระบบ Data Flow ที่ดี ความรู้และพารามิเตอร์ที่ปรับแก้หน้าเครื่องมักจะอยู่ในสมุดโน้ตส่วนตัวของช่างหรืออยู่ในโปรแกรมที่ค้างอยู่ในเครื่องจักร เมื่อต้องกลับมาผลิตงานเดิมซ้ำในอีก 6 เดือนข้างหน้า จึงต้องเสียเวลาลองผิดลองถูกใหม่ทั้งหมด
แนวทางปฏิบัติที่เป็นเลิศ (Best Practices) ในการสร้าง Data Flow สำหรับงาน 5 แกน ได้แก่:
- การสร้างแม่แบบมาตรฐาน (Standardized Templates — หน้า 77): สร้าง Template มาตรฐานสำหรับตารางเครื่องมือตัด (Standard Tool Library), รูปแบบการจับยึดมาตรฐาน และกลยุทธ์การกัดในระบบ CAM เพื่อลดเวลาการเขียนโปรแกรมลง 40%–60% และป้องกันการตั้งค่าพารามิเตอร์ผิดพลาด
- การใช้ฐานข้อมูลเครื่องมือตัดดิจิทัลชุดเดียวกันทั้งโรงงาน (Single Source of Truth Tool Database): ข้อมูลขนาด 3 มิติของทูลและโฮลเดอร์ในซอฟต์แวร์ CAM และ NC Verification ต้องตรงกับทูลจริงในห้อง Presetter 100%
- วงจรข้อมูลป้อนกลับแบบปิด (Closed-Loop Shop-Floor Feedback): หากช่างหน้าเครื่องมีการปรับแต่งค่าป้อน ความเร็วรอบ หรือจุดหลบการชนที่หน้าคอนโทรลเลอร์ ข้อมูลนั้นจะต้องถูกส่งกลับ (Back-Transfer) ไปอัปเดตในไฟล์มาสเตอร์ CAM และใบ Setup Sheet ดิจิทัลเสมอ เพื่อให้การผลิตครั้งถัดไปสมบูรณ์แบบตั้งแต่วินาทีแรก
![Line Machine Tech]()
![facebook Machine Tech]()