EN

การตัดเฉือนขั้นสูงสำหรับอุตสาหกรรมเฉพาะทาง: กลยุทธ์สำหรับชิ้นงานการบิน อวกาศ และการแพทย์

การตัดเฉือนขั้นสูงสำหรับอุตสาหกรรมเฉพาะทาง: กลยุทธ์สำหรับชิ้นงานการบิน อวกาศ และการแพทย์

อุตสาหกรรมการบินและอวกาศ (Aerospace & Space Exploration) รวมถึงอุตสาหกรรมเครื่องมือแพทย์และวัสดุปลูกฝังในร่างกาย (Medical Devices & Orthopedic Implants) ถือเป็นจุดสูงสุดของวิศวกรรมการตัดเฉือนด้วยเครื่องจักร CNC 5 แกน ชิ้นงานในกลุ่มนี้ไม่ได้ต้องการเพียงความแม่นยำของขนาดในระดับไมครอนเท่านั้น แต่ยังต้องรับมือกับรูปทรงพื้นผิวโค้งอิสระ 3 มิติที่ซับซ้อน (Complex Freeform Surfaces) วัสดุอัลลอยพิเศษที่ตัดเฉือนยาก และข้อกำหนดด้านความสมบูรณ์ของพื้นผิว (Surface Integrity) ตามมาตรฐานสากลอย่าง AS9100 และ ISO 13485

อ้างอิงจากบทที่ 6 และภาคผนวก A13–A14 ของหนังสือ The Art & Science of 5-Axis Machining ความสำเร็จในการผลิตชิ้นส่วนระดับไฮเอนด์เหล่านี้เกิดจากการผสานจลนศาสตร์ 5 แกนแบบเคลื่อนที่พร้อมกัน (Simultaneous 5-Axis Motion) เข้ากับเทคโนโลยีเครื่องมือตัดยุคใหม่อย่าง ดอกกัดโปรไฟล์โค้ง (Circle-Segment / Barrel Cutters) และการเลือกใช้กลยุทธ์ HSC, HPC และ HDC ให้เหมาะกับสถาปัตยกรรมของเครื่องจักร
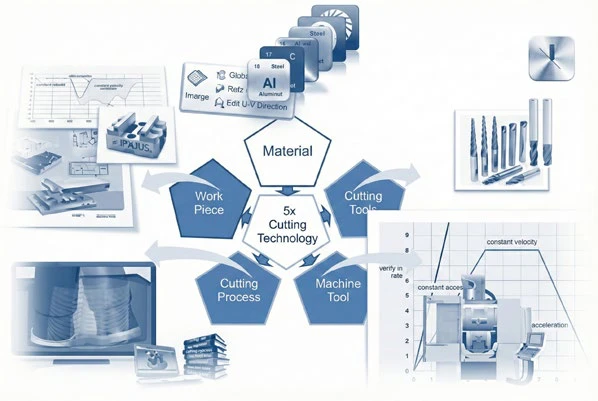
การตัดเฉือนขั้นสูงแบบ 5 แกนและเทคโนโลยีผสมผสานสำหรับอุตสาหกรรมการบินและการแพทย์

ความท้าทายและโซลูชันหลักในงานการบิน อวกาศ และการแพทย์

  • ชิ้นงานใบพัดเทอร์ไบน์ (Impellers & Blisks) และโครงสร้างอากาศยาน: การควบคุมเวกเตอร์การเอียงทูลอย่างต่อเนื่องเพื่อกัดร่องลึกแคบและผนังบางโดยไม่เกิดการชนหรือการสั่นสะท้าน
  • ข้อเทียมทางการแพทย์และทันตกรรม (Orthopedic & Dental Implants): การสร้างผิวสัมผัสระดับกระจกเงา (Mirror Finish) บนวัสดุชีวภาพ เช่น Titanium ELI และ Cobalt-Chrome ภายใต้กระบวนการที่ปราศจากการปนเปื้อน
  • เทคโนโลยีดอกกัด Circle-Segment (Barrel Tools): ลดเวลาการเก็บผิวละเอียดลงถึง 70–80% พร้อมได้ความเรียบผิวที่เหนือกว่าดอกกัดหัวบอลทั่วไป
  • การจับคู่กลยุทธ์ HSC / HPC / HDC เข้ากับโครงสร้างเครื่องจักร: เลือกใช้โครงสร้าง Swivel-Head/Gantry หรือ Trunnion ให้ตรงกับธรรมชาติของชิ้นงาน

1. กลยุทธ์การกัดชิ้นงานการบินและอวกาศ: Impellers, Blisks และโครงสร้างอากาศยานผนังบาง

ในอุตสาหกรรมการบินและอวกาศ ชิ้นส่วนหลักแบ่งออกเป็น 2 กลุ่มที่มีความต้องการทางจลนศาสตร์แตกต่างกันอย่างชัดเจน ได้แก่ กลุ่มชิ้นส่วนหมุนความเร็วสูง (Turbomachinery เช่น Impellers, Blisks และใบพัดกังหัน) และ กลุ่มโครงสร้างลำตัวอากาศยานแบบชิ้นเดียว (Monolithic Structural Airframe Parts)
  • การกัด Impeller และ Blisk (Bladed Disk): มีลักษณะเป็นครีบใบพัดที่บิดเกลียวซ้อนกันและมีช่องทางไหลของอากาศที่แคบและลึก การกัดต้องใช้การเคลื่อนที่พร้อมกันทั้ง 5 แกน (5-Axis Simultaneous Interpolation) ที่มีควานุ่มนวลของเวกเตอร์แกนหมุนสูงสุด เพื่อหลบไม่ให้ก้านทูลและโฮลเดอร์ชนกับขอบใบพัดด้านบน พร้อมใช้กลยุทธ์การกัดไล่ระดับจากด้านบนลงสู่โคนใบ (Hub-to-Shroud Step-down) เพื่อรักษาความแข็งเกร็งของครีบบาง
  • โครงสร้างอากาศยานที่มีอัตราการปาดเนื้อวัสดุสูง (High Buy-to-Fly Ratio > 90%): ชิ้นงานโครงสร้างอะลูมิเนียมเกรดการบิน (7075-T6 / 7050) หรือไทเทเนียม มักเริ่มต้นจากก้อนโลหะตันแล้วกัดเนื้อวัสดุออกมากกว่า 90% จนเหลือผนังบางเพียง 0.8–1.5 มม. กลยุทธ์ที่สำคัญคือการสลับลำดับการกัดทั้งสองฝั่งของผนังอย่างสมมาตร (Waterline / Alternating Step-down) เพื่อป้องกันการโก่งงอจากความเค้นภายใน
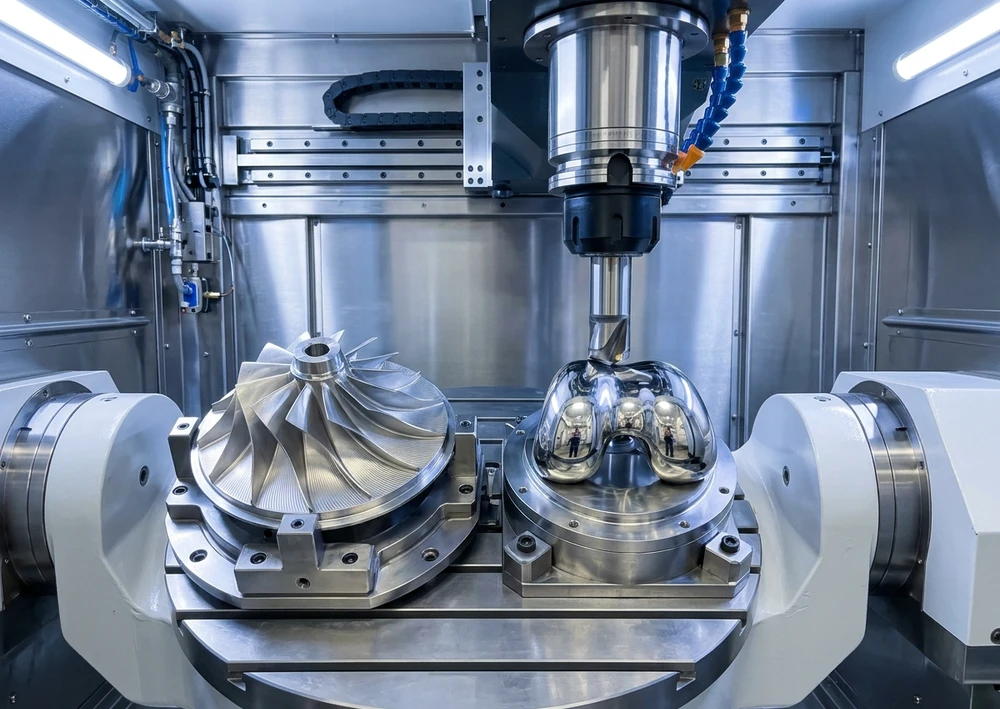
ชิ้นงานใบพัด Impeller และชิ้นส่วนความแม่นยำสูงที่ผลิตด้วยเครื่องกัด CNC 5 แกน

2. มาตรฐานอุตสาหกรรมการแพทย์ (Medical & Dental): ข้อเทียมออร์โธปิดิกส์และวัสดุชีวภาพ

ชิ้นงานทางการแพทย์ เช่น ข้อเข่าเทียม (Femoral Knee Implants), เบ้าสะโพกเทียม (Hip Cups & Stems), แผ่นดามกระดูก (Bone Plates) และรากฟันเทียม มีลักษณะเด่นคือรูปทรงที่โค้งมนตามกายวิภาคมนุษย์ (Organic Anatomical Geometry) และผลิตจากวัสดุที่เข้ากันได้ทางชีวภาพแต่ตัดเฉือนยาก เช่น ไทเทเนียมบริสุทธิ์/อัลลอย (Ti-6Al-4V ELI), โคบอลต์-โครเมียม-โมลิบดีนัม (CoCrMo), พลาสติกวิศวกรรม PEEK และเซรามิก Zirconia

จากตารางความต้องการเฉพาะตามอุตสาหกรรมในภาคผนวก A13 (หน้า 193) การตัดเฉือนชิ้นงานการแพทย์มีข้อกำหนดที่เข้มงวด 3 ประการ:
  1. คุณภาพผิวระดับไร้รอยต่อ (Mirror-Like Surface Finish, $R_a < 0.1\text{–}0.2\ \mu\text{m}$): ผิวสัมผัสของข้อเข่าเทียมต้องเรียบลื่นสูงสุดเพื่อลดการสึกหรอของหมอนรองข้อเทียมในร่างกายผู้ป่วย การใช้ทางเดินทูล 5 แกนที่ต่อเนื่องโดยไม่มีรอยต่อของการยกทูล (Zero Witness Marks) จึงช่วยลดเวลาการขัดเงาด้วยมือในขั้นตอนสุดท้ายได้อย่างมหาศาล
  2. การควบคุมความสะอาดและสารตกค้าง (Biocompatibility & Residue-Free Fluid): น้ำหล่อเย็นหรือน้ำมันตัดเฉือนต้องปราศจากสารอันตราย ล้างทำความสะอาดง่าย และไม่ทำปฏิกิริยากับพื้นผิวไทเทเนียมหรือโคบอลต์-โครเมียม
  3. การตรวจสอบย้อนกลับได้ 100% (Full Lot Traceability): ทุกพารามิเตอร์การตัดเฉือนและอายุการใช้งานของทูลต้องมีความเสถียรและบันทึกตรวจสอบย้อนกลับได้ตามมาตรฐาน ISO 13485
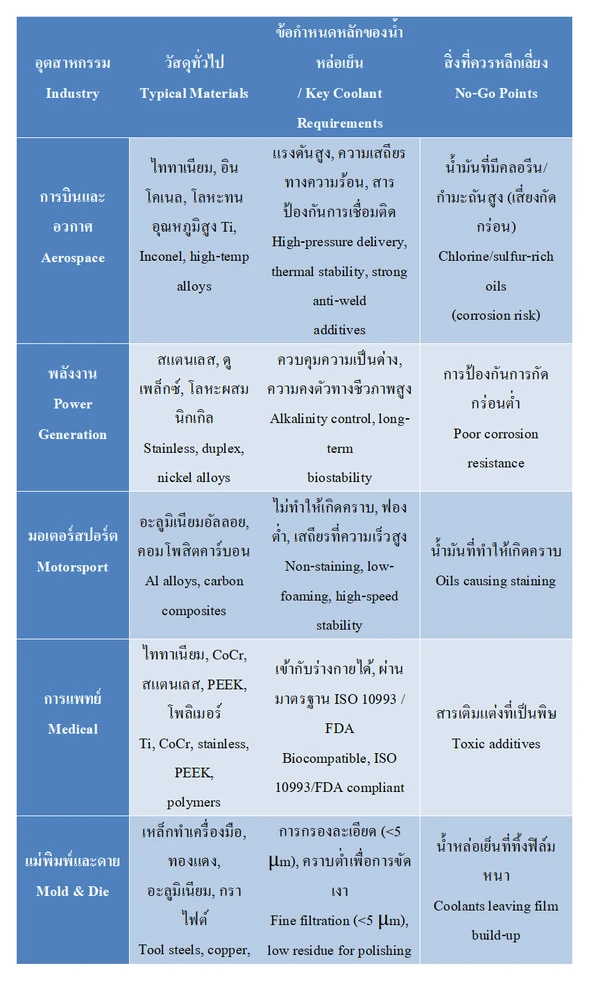
ตารางข้อกำหนดเฉพาะทางสำหรับการตัดเฉือนในอุตสาหกรรมการบิน การแพทย์ และแม่พิมพ์ความแม่นยำสูง

3. ปฏิวัติการเก็บผิวละเอียด 5 แกนด้วยดอกกัด Circle-Segment (Barrel, Oval, Lens Cutters)

ในการเก็บผิวละเอียดรูปทรง 3 มิติด้วยดอกกัดหัวบอลทั่วไป (Ball-Nose End Mill) ขนาดเส้นผ่านศูนย์กลาง Ø10 มม. รัศมีโค้งที่ใช้สร้างผิวงานจะมีค่าเพียง $R = 5\ \text{mm}$ เท่านั้น หากต้องการผิวที่เรียบเนียนมาก โปรแกรมเมอร์จำเป็นต้องบีบระยะเขยิบด้านข้าง ($a_e$ / Stepover) ให้แคบลงเหลือเพียง 0.1–0.2 มม. ส่งผลให้เวลาในการกัดละเอียดยาวนานหลายชั่วโมง

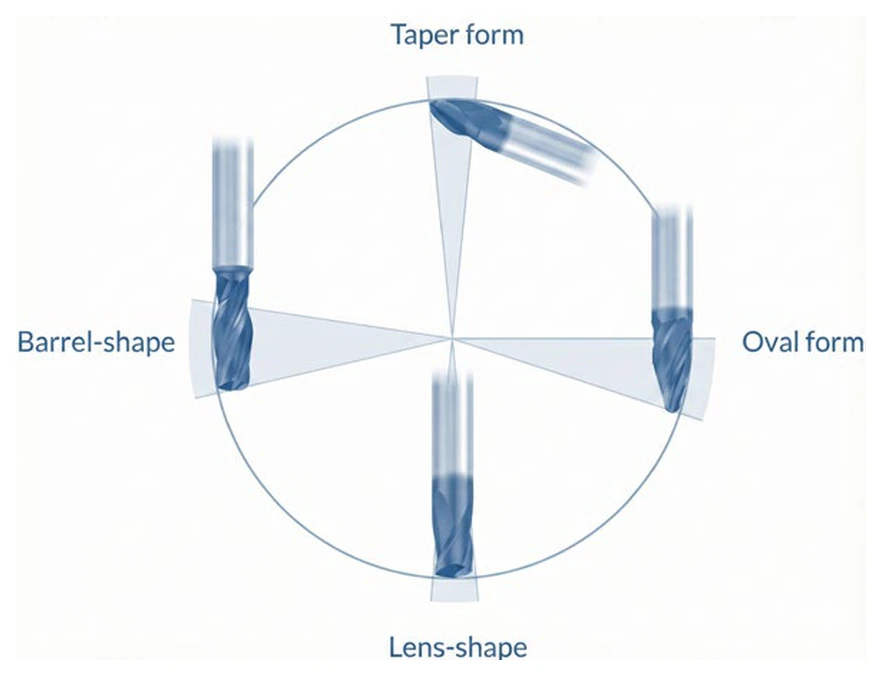
บทที่ 6 (หน้า 63–64) ได้นำเสนอความก้าวหน้าครั้งสำคัญของการเขียนโปรแกรมหลายแกน คือ ดอกกัดกลุ่ม Circle-Segment หรือที่เรียกว่า Barrel Cutters (ดอกกัดทรงถังเบียร์ ทรงเลนส์ และทรงวงรี) ซึ่งใช้ประโยชน์จากความสามารถในการเอียงทูลของเครื่อง 5 แกนอย่างเต็มที่:
  • แม้ตัวดอกกัดจะมีขนาดก้านเพียง Ø10–12 มม. แต่ส่วนโค้งด้านข้างของคมตัดถูกออกแบบให้มี รัศมีการตัดประสิทธิผล ($R_{\text{eff}}$) กว้างถึง 250 มม. ถึง 1,500 มม.!
  • เมื่อรัศมีโค้งสัมผัสใหญ่ขึ้นกว่าดอกกัดหัวบอลถึง 100 เท่า เราสามารถ เพิ่มระยะ Stepover ($a_e$) ได้กว้างขึ้น 5 ถึง 10 เท่า (เช่น จาก 0.2 มม. เป็น 1.5–2.0 มม.) โดยที่ความสูงของสันคลื่น ($R_{\text{th}}$) บนผิวงานกลับเรียบเนียนยิ่งกว่าเดิม!
  • ผลลัพธ์คือ ลดเวลาการกัดเก็บผิวละเอียดของใบพัด Blisk, แม่พิมพ์ และข้อเทียมทางการแพทย์ลงได้ถึง 70%–85% พร้อมยืดอายุการใช้งานของคมตัดได้อย่างยอดเยี่ยม
รูปทรงเรขาคณิตของดอกกัดหลายแกนและดอกกัด Circle-Segment / Barrel Cutter สำหรับเก็บผิวละเอียด 5 แกน

4. การบูรณาการกลยุทธ์ HSC, HPC และ HDC เข้ากับสถาปัตยกรรมเครื่องกัด 5 แกน

เพื่อให้การตัดเฉือนชิ้นงานเฉพาะทางมีประสิทธิภาพสูงสุด ภาคผนวก A14 (หน้า 206–218) ได้สรุปแนวทางการจับคู่กลยุทธ์การกัดขั้นสูงทั้ง 3 รูปแบบ เข้ากับโครงสร้างเครื่องจักร 5 แกนอย่างเป็นระบบ:

กลยุทธ์การตัดเฉือนลักษณะพารามิเตอร์หลักการประยุกต์ใช้ในงานการบินและการแพทย์
HSC (High-Speed Cutting)ความเร็วรอบและอัตราป้อนสูง กินลึกตื้น ($a_p$ และ $a_e$ น้อย)การเก็บผิวละเอียดระดับกระจกเงาบนข้อเทียมการแพทย์ แม่พิมพ์ความแม่นยำสูง และผนังบาง
HPC (High-Performance Cutting)เน้นอัตราการปาดเนื้อวัสดุสูงสุด (Max MRR) ใช้แรงบิดสปินเดิลและโครงสร้างเครื่องที่แข็งแกร่งการกัดหยาบเปิดช่องใบพัด Impeller และโครงสร้างอากาศยานขนาดใหญ่บนเครื่องโครงสร้าง Gantry / Swivel-Head
HDC (High-Dynamic Cutting)ใช้ทางเดินทูล Trochoidal รักษาโหลดคงที่ กินลึกเต็มคมตัด ($a_p$ สูง, $a_e$ ต่ำ)การกัดช่องลึกในไทเทเนียม อินโคเนล และสเตนเลสการแพทย์บนเครื่อง Trunnion ที่มีความคล่องตัวสูง

การผสานทั้ง 3 กลยุทธ์เข้าด้วยกันในโปรแกรมเดียว—เริ่มจากการเปิดหน้างานด้วย HPC/HDC เพื่อรีดเนื้อวัสดุออกอย่างรวดเร็วโดยไม่สะสมความร้อน แล้วปิดท้ายด้วย HSC ร่วมกับดอกกัด Barrel Tool—คือกุญแจสำคัญที่ช่วยให้โรงงานผลิตชิ้นส่วนการบินและการแพทย์ได้เร็วกว่าและแม่นยำกว่าคู่แข่งอย่างขาดลอย
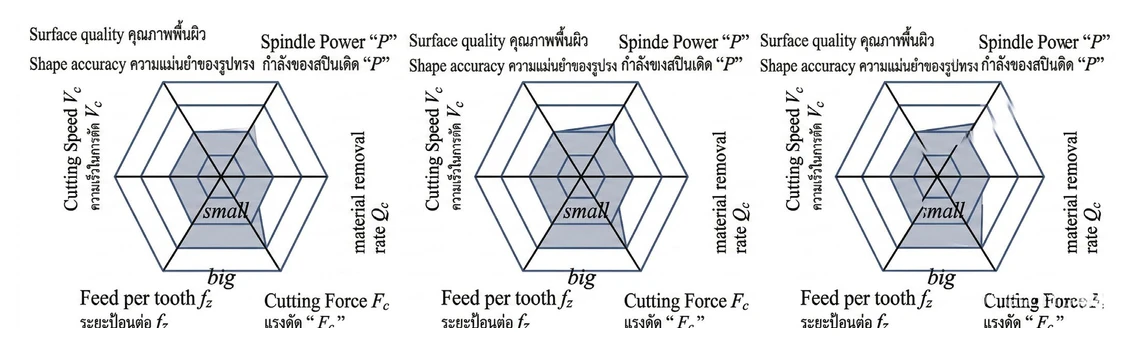
ตารางเปรียบเทียบลักษณะและจุดเน้นของกลยุทธ์การกัด HSC, HPC และ HDC ในงาน CNC 5 แกน